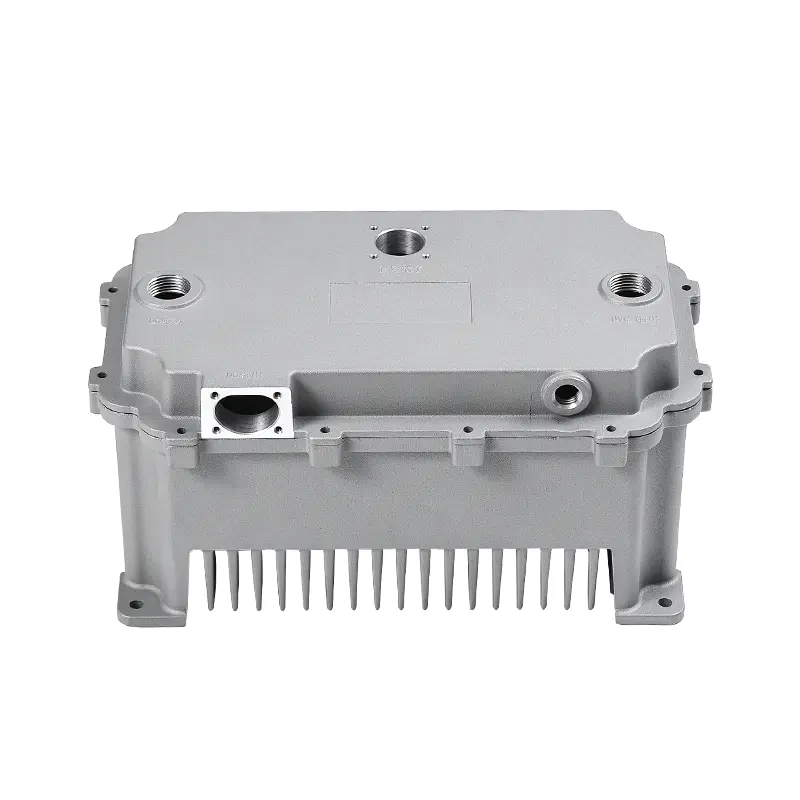
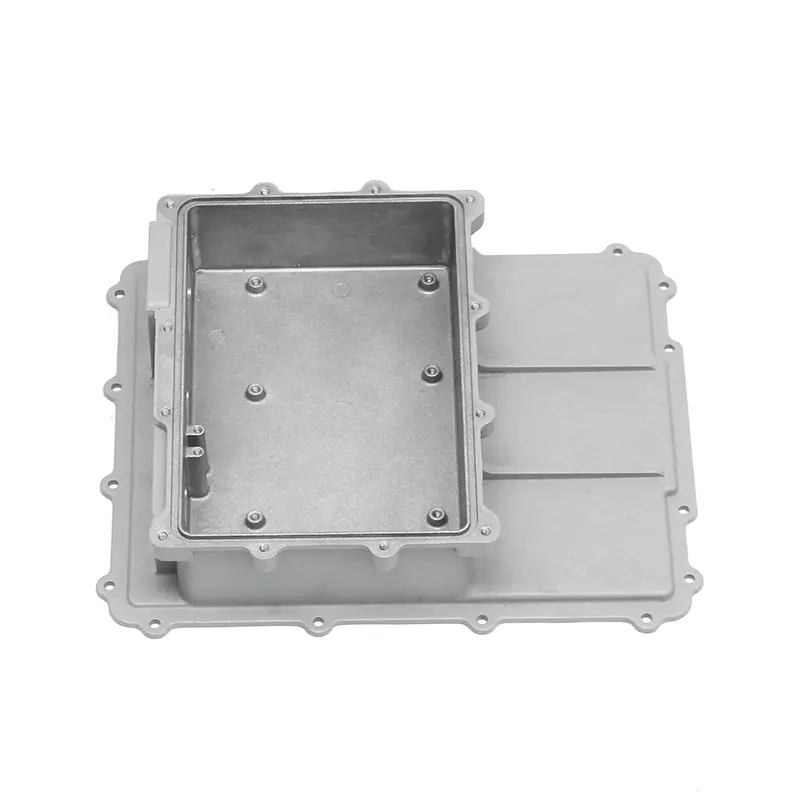
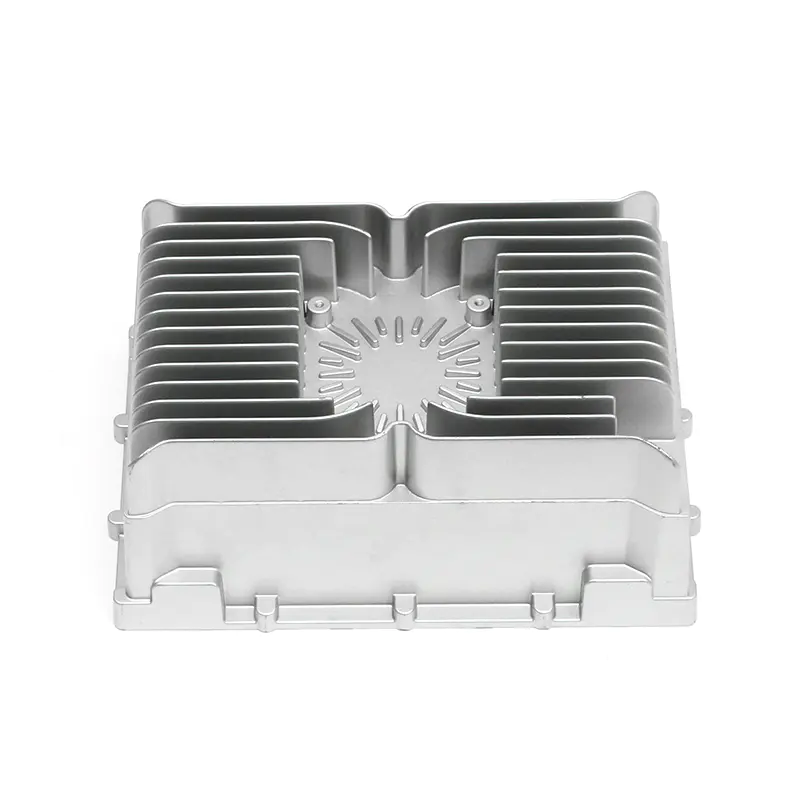
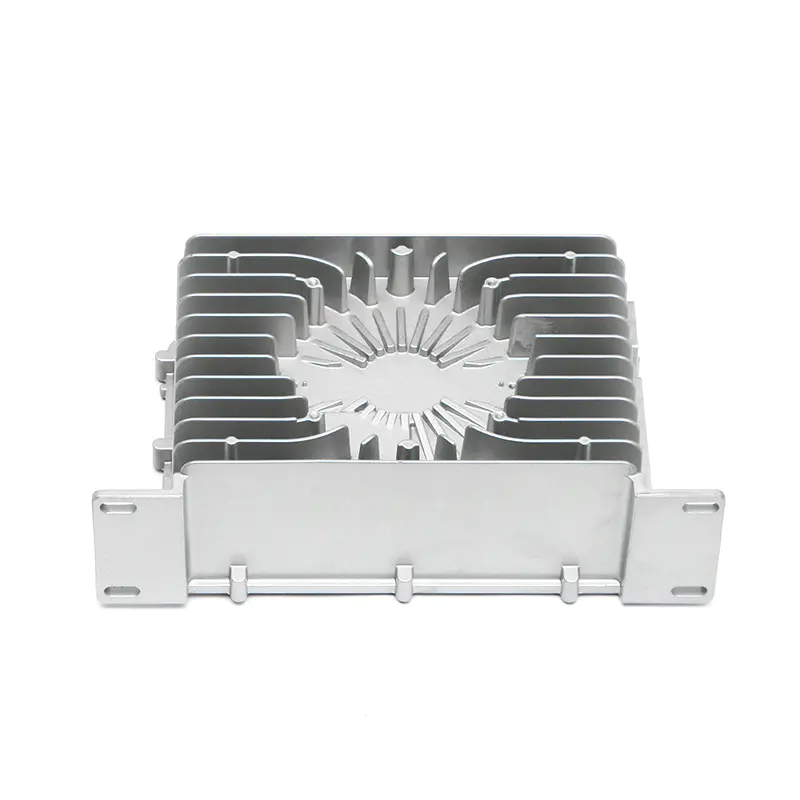
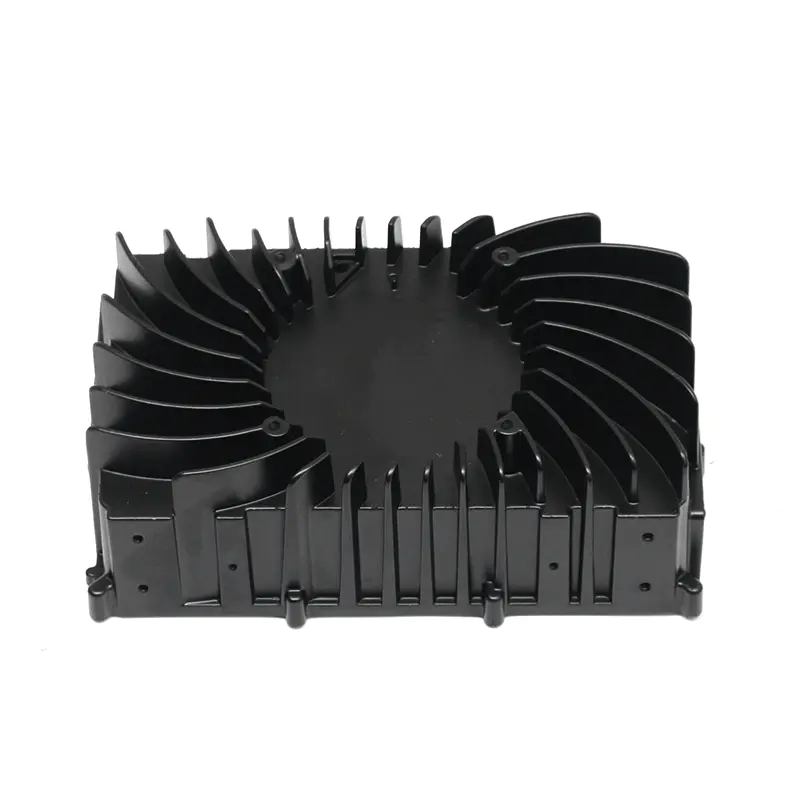
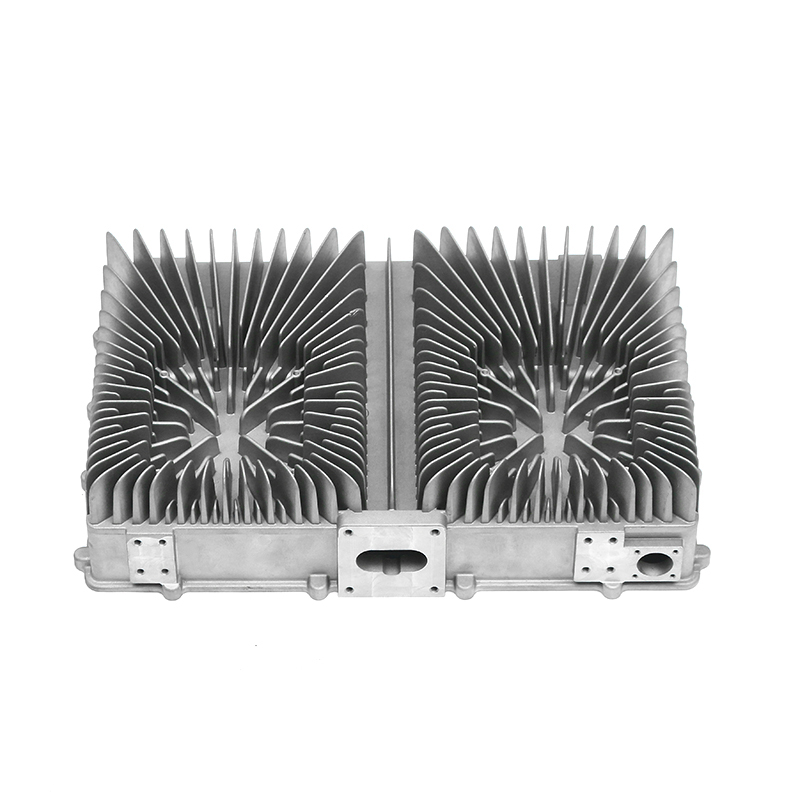
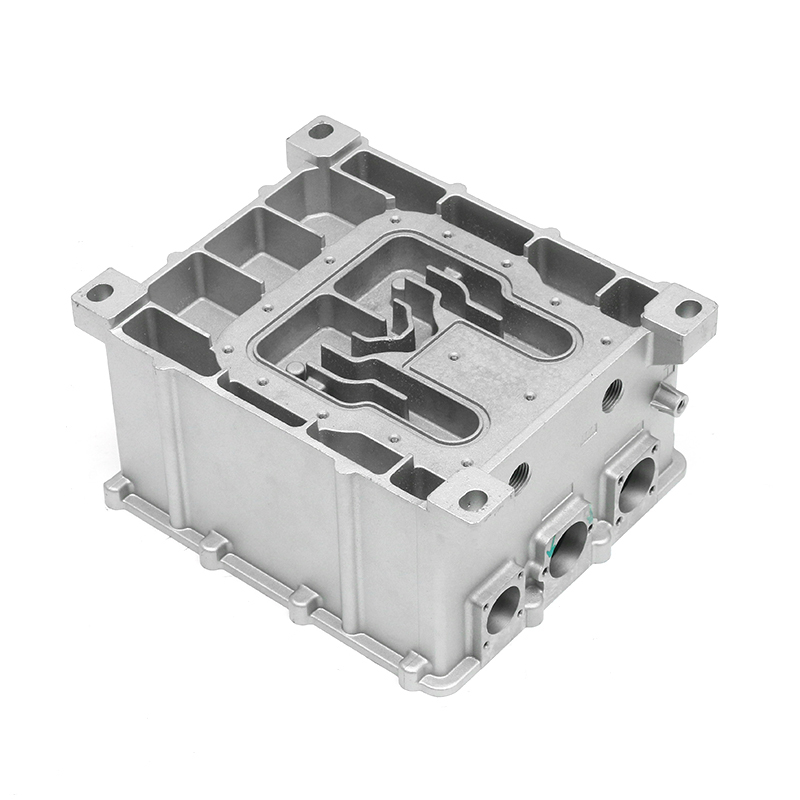
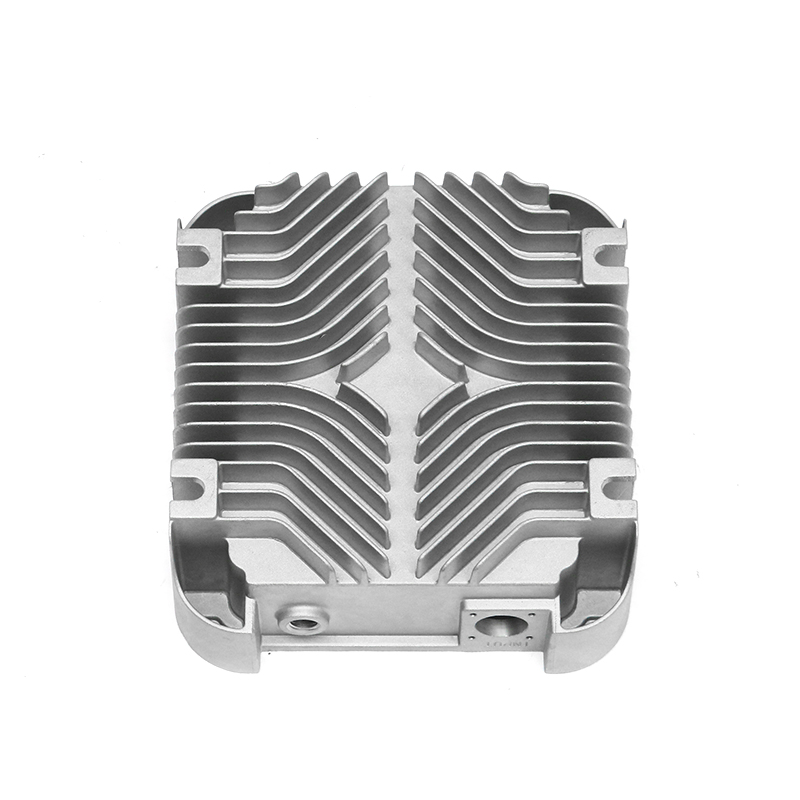
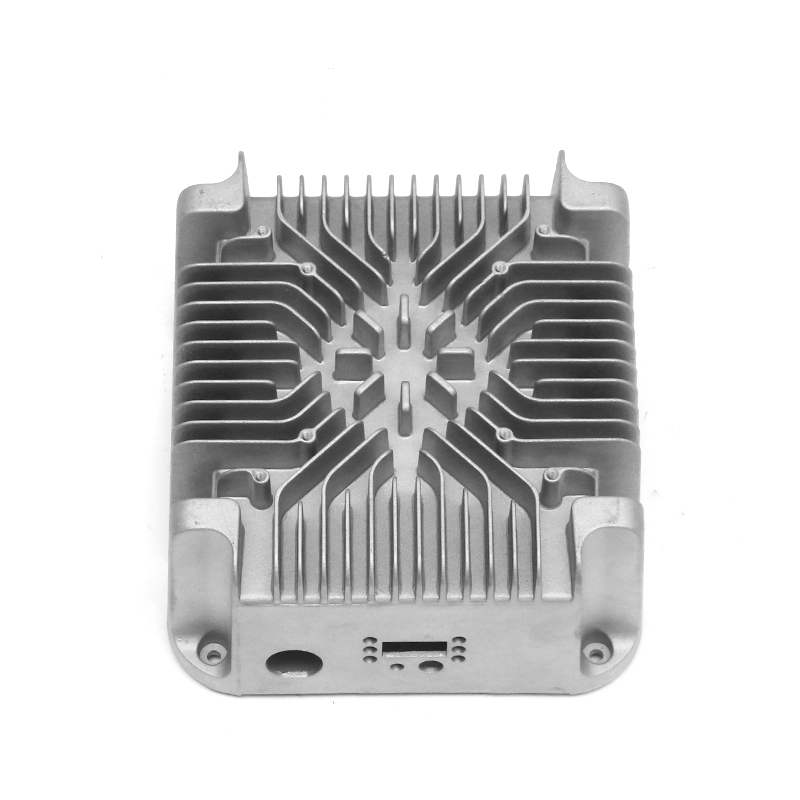
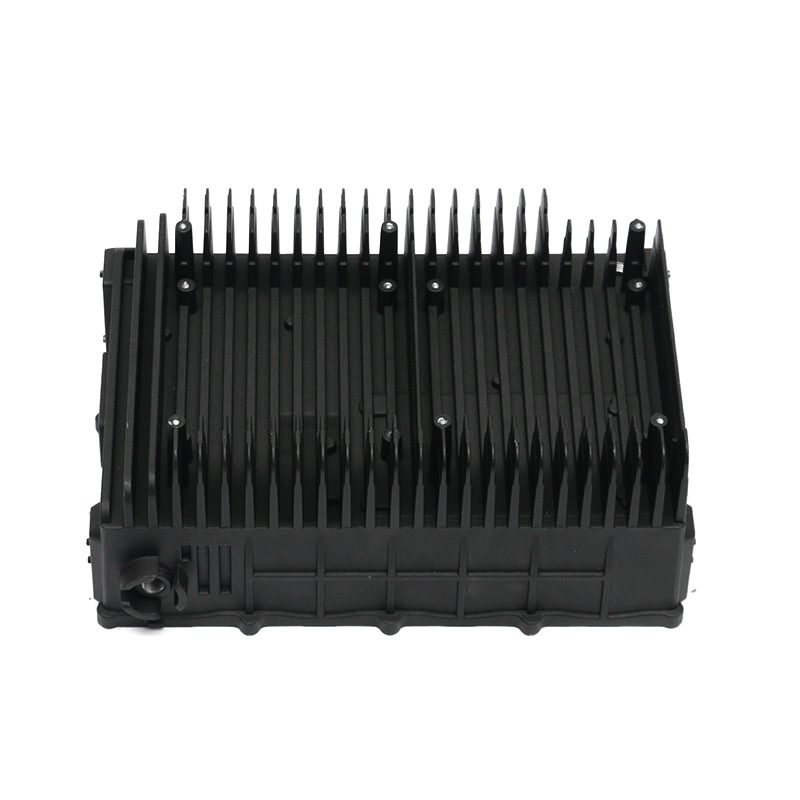
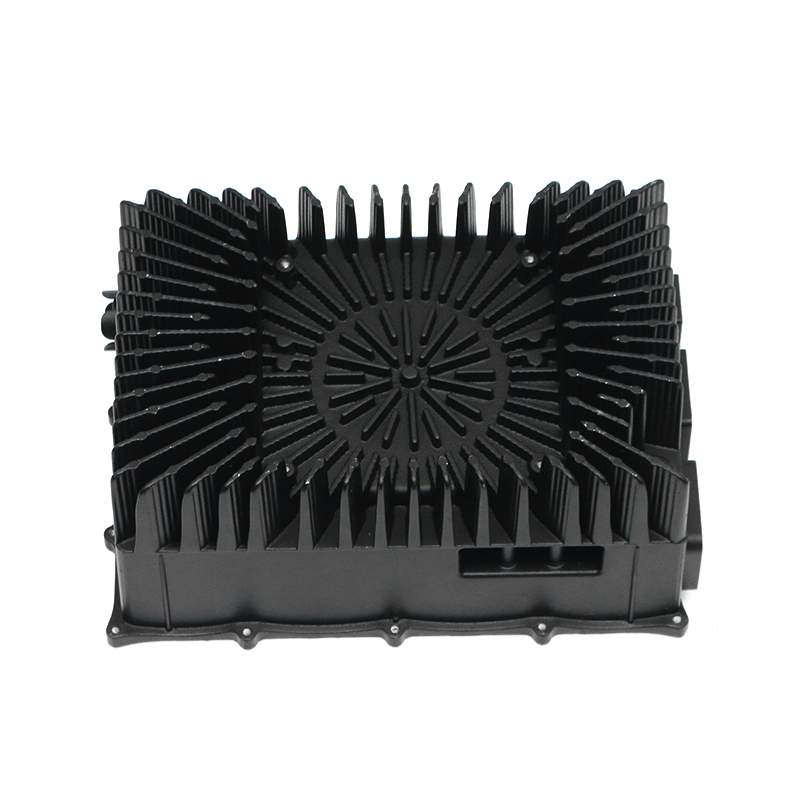
Carcasa pompei de apă este partea care transformă o plângere de scurgere a lichidului de răcire într-o decizie de reparație. Nu se rotește și rareori este prima componentă înlocuită, dar odată ce fața sa este deformată sau peretele său este poros, pompa se defectează. Înțelegerea modului în care carcasele sunt turnate, prelucrate și testate facilitează evaluarea furnizorilor și previne defecțiunile repetate.
Ce face o carcasă de pompă de apă
Carcasa pompei de apă este limita structurală care menține lichidul de răcire în circuitul de răcire. Conține admisia și evacuarea pompei, susține rulmentul arborelui, asigură o față prelucrată pentru blocul motor și poartă garnitura sau inelul O care previne infiltrarea.
Deoarece carcasa este conectată la blocul motor fierbinte, aceasta trebuie să-și mențină forma prin cicluri termice de la pornirea la rece până la temperatura normală de funcționare. O carcasă care se îndoaie sau se strecoară perturbă etanșarea dintre pompă și bloc. Jocul rotorului este, de asemenea, controlat de carcasă; dacă carcasa se îndoaie, rotorul se poate freca de carcasă și poate reduce debitul.
Materialul selectat pentru carcasă afectează modul în care pompa se comportă în funcțiune. Fonta și aluminiul domină producția din diferite motive.
Fontă versus aluminiu pentru carcasele pompelor de apă
Carcasele din fontă sunt încă comune în platformele de motoare grele și mai vechi. Ele tolerează vibrațiile, rezistă la eroziunea particulelor, iar greutatea lor mai mare este rareori o problemă într-un compartiment mare pentru motor. Punctul lor slab este coroziunea, mai ales atunci când lichidul de răcire nu este întreținut și stratul de protecție este deteriorat.
Carcasele din aluminiu turnate sub presiune sunt implicite pentru mașinile moderne de pasageri și vehiculele electrice. Ele economisesc greutate, conduc căldura departe de zona de rulment și permit sistemului de răcire să atingă temperatura de funcționare mai constant. Aluminiul are nevoie de o structură de turnare mai densă pentru a rezista la porozitate, astfel încât procesul de turnare sub presiune contează mai mult decât cu fonta.
| Proprietate | Carcasă din fontă | Carcasă din aluminiu turnat sub presiune |
|---|---|---|
| Greutate | Grele; poate amplifica încărcarea curelei și a rulmenților | Lumină; mai ușor de gestionat în configurațiile cu unitatea frontală |
| Rezistenta la coroziune | Depinde de stratul de acoperire și chimia lichidului de răcire | Mai stabil atunci când tratamentul de suprafață este corect |
| Prelucrabilitate | Mai greu cu sculele; dimensiuni stabile | Excelent cu o structură fină |
| Transfer de căldură | Moderat; poate menține lichidul de răcire cald | Mai înalt; ajută la îndepărtarea bine a căldurii din rulment |
| Eșec tipic | Rugină în jurul feței garniturii | Scurgere de porozitate la secțiunile cu pereți subțiri |
Defecțiunea unei carcase de aluminiu nu este întotdeauna vizibilă din exterior. O secțiune poroasă sub orificiul de descărcare se poate infiltra numai atunci când sistemul este sub presiune și fierbinte. De aceea, procesul de turnare și testarea scurgerilor nu sunt pași opționali.
Când o carcasă este produsă ca parte a unui ansamblu complet de pompă de apă, se aplică aceeași logică de material și prelucrare. Puteți vedea gama de carcase pompe de apă auto pe care le producem inclusiv etapele de turnare și testare din spatele fiecărei unități.
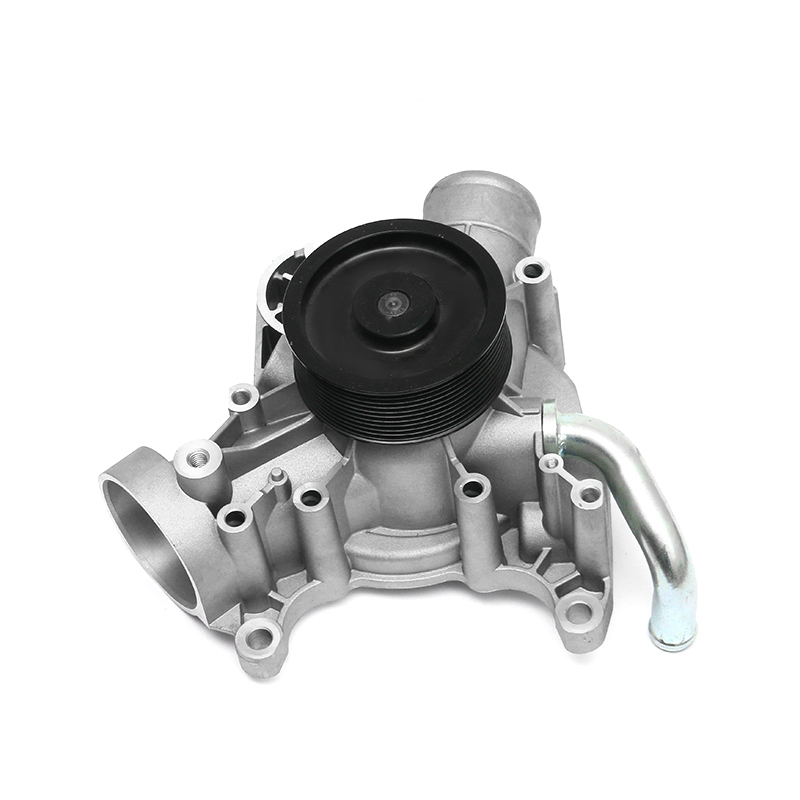 OEM/ODM turnare sub presiune Pompă de apă pentru mașini Producători, Furnizori, Fabrică Ningbo Fenda New Energy Technology Co., Ltd., este producători și furnizori de pompe de apă pentru mașini turnate sub presiune din China, fabrica noastră... Vizualizare produs →
De ce procesul de turnare sub presiune decide fiabilitatea carcasei
O carcasă a pompei de apă începe ca o formă turnată sub formă de plasă. Matrița controlează grosimea peretelui, liniile de răcire și unghiurile de tiraj. Dacă modelul matriței nu alimentează uniform aluminiul topit, se formează porozitate în secțiunile care ulterior sunt sub presiune.
Consecința practică este că o carcasă poate arăta curată la exterior și totuși poate curge printr-un micro-gol intern. Acesta este motivul pentru care carcasele pompei de apă etanșe la presiune au nevoie de viteză controlată a porții, preaplin adecvat și un profil dovedit.
Un furnizor care își proiectează propriile matrițe are un avantaj clar în această fază. Istoria noastră de producție a început cu proiectarea matriței, iar aceeași echipă încă lucrează la matrițe înainte ca carcasa pompei de apă să intre în producție. Turnatoria folosește șase mașini de turnare sub presiune între 400 și 2.000 de tone, ceea ce este suficient pentru gama de dimensiuni a carcaselor pompelor și a componentelor mai mari ale lichidului de răcire.
Chiar și o turnare bună poate fi slăbită printr-o metodă de prelucrare slabă, dar turnarea rămâne fundația. Pentru o privire mai detaliată asupra modului în care se dezvoltă uzura la nivelul pompei, consultați nota noastră tehnică despre imbunatatirea rezistentei la uzura a pompelor de apa .
Prelucrarea suprafețelor care trebuie etanșate
Odată turnată, carcasa pompei de apă trece prin centrele de prelucrare care creează fețele plate, alezajul și locașul de etanșare. Acestea sunt suprafețele în care este conținută presiunea lichidului de răcire. O carcasă tipică necesită planeitate controlată pe fața motorului, un alezaj constant pentru rulmentul arborelui și o canelură netedă pentru etanșarea radială.
Prelucrarea prea agresivă poate deschide porii lângă suprafață. Prelucrarea prea ușoară poate lăsa piele turnată care împiedică o strângere adecvată a garniturii. Echilibrul corect este realizat cu puncte de referință definite, prindere stabilă și decalaje documentate ale sculei.
În fabrica noastră, 80 de centre de prelucrare de mare viteză procesează carcasele pompelor și piesele din aluminiu aferente. După prelucrare, mașinile de măsurare în coordonate iau dimensiuni de rutină, în timp ce un CT industrial verifică grosimea peretelui intern și distribuția porozității. Acești pași nu sunt extra de laborator; fac parte din documentația de control al calității furnizată cu producția de serie.
Verificări cheie de prelucrare pentru carcasa pompei de apă
- Planeitatea și finisajul față de cuplare a motorului.
- Diametrul alezajului rulmentului și concentricitatea față de butucul scripetei.
- Adâncimea canelurii de etanșare și starea marginilor.
- Poziția orificiului șurubului în raport cu știfturile de localizare din fabrică.
- Rezultatul testului de presiune după prelucrarea finală.
Ce trebuie să verificați înainte de a comanda carcasele pompei de apă
Achiziționarea unei carcase pentru pompă de apă de la un furnizor de turnare sub presiune este diferită de cumpărarea unui distanțier standard. Carcasa este o componentă a sistemului de răcire legată de siguranță, astfel încât modul său de defecțiune nu este un defect vizual, ci o pierdere lentă a lichidului de răcire care duce la supraîncălzirea motorului.
Înainte de a aproba un furnizor, examinați următoarele puncte în plus față de preț:
- Verificarea materialului. Calitatea de aliaj trebuie să suporte expunerea la temperatură ridicată la lichid de răcire și protecția împotriva coroziunii solicitată.
- Dovezi de etanșeitate la presiune. Înregistrările testelor de scurgeri de aer vă spun mai mult decât un eșantion de carcasă care nu a fost niciodată testat.
- Capacitate de prelucrare. Întrebați dacă furnizorul controlează referințele de referință între operațiunile de turnare și prelucrare.
- Acoperire sau tratament de suprafață. Carcasele din aluminiu necesită un strat de protecție care poate rezista lichidului de răcire a motorului la temperatura de funcționare.
- Sistemul calității procesului. Un sistem certificat IATF 16949:2016 oferă trasabilitate de la topire până la inspecția finală.
La compania noastră, sistemul de calitate respectă IATF 16949:2016, iar echipamentele de inspecție includ două mașini de măsurat în coordonate, un scaner CT industrial, spectrometre și mai multe teste de etanșeitate la aer. Aceste resurse sunt utilizate pe fiecare lot de producție, nu numai pe mostrele inițiale.
Nevoile de proiectare a carcasei pompei de apă la vehiculele electrice
Trenurile electrice au schimbat mediul de funcționare al pompei de apă. Pompa nu mai funcționează la un raport fix al curelei; este controlat electronic și circulă lichidul de răcire la viteze variabile în funcție de temperatura bateriei și a motorului. Acest lucru creează pulsații de presiune, iar carcasa trebuie să rămână stabilă la sarcini tranzitorii.
Vehiculele electrice și hibride adaugă, de asemenea, supape de management termic și mai multe ramuri de lichid de răcire. Asta înseamnă că carcasele nu mai sunt doar un capac de pompă. Acestea devin colectoare cu mai multe orificii, care necesită același control al porozității ca o carcasă de pompă tradițională, dar cu geometrii mai complexe.
Pentru componentele de gestionare a lichidului de răcire care depășesc o pompă de apă tradițională, carcase electronice de răcire cu apă nouă energie Producem arată cum aceeași disciplină de turnare și prelucrare este aplicată structurilor portuare mai mari și canalelor de curgere.
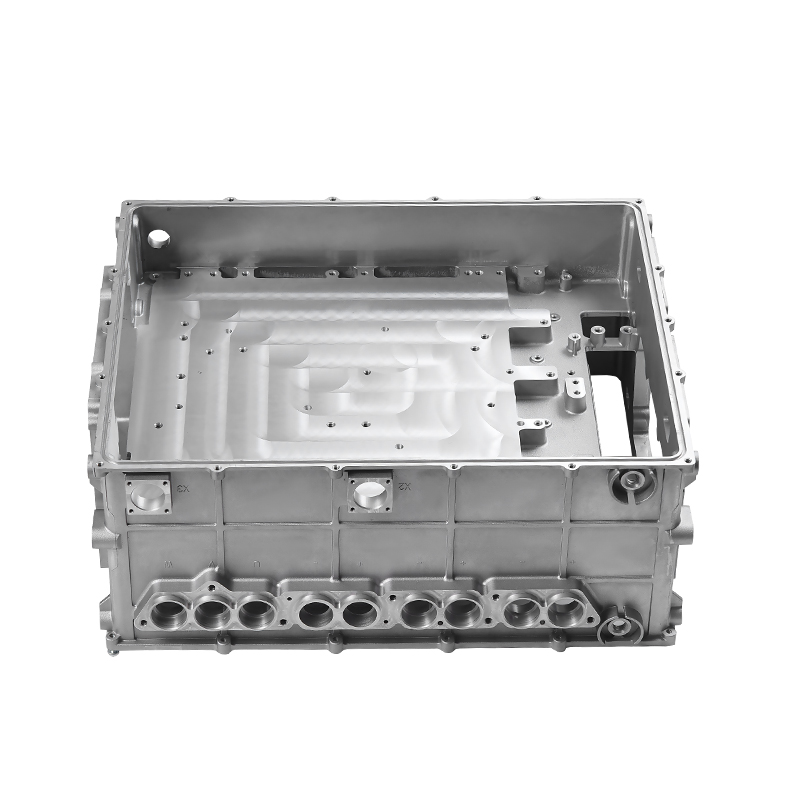 OEM/ODM turnare sub presiune New Energy Seria de răcire cu apă controlată electronic Ma Ningbo Fenda New Energy Technology Co., Ltd. este producători de turnare sub presiune din seria de răcire cu apă controlată electronic de energie nouă din China... Vizualizare produs →
O carcasă de pompă de apă nu trebuie să fie scumpă, dar trebuie să fie densă, corectă din punct de vedere dimensional și testată sincer. Începeți cu materialul, apoi uitați-vă la procesul de turnare și la dovezile de calitate. Un furnizor care poate afișa înregistrări ale testelor de presiune și rapoarte de dimensiuni prelucrate vă va salva de tipul de scurgere de lichid de răcire care se întoarce la o săptămână după instalare.