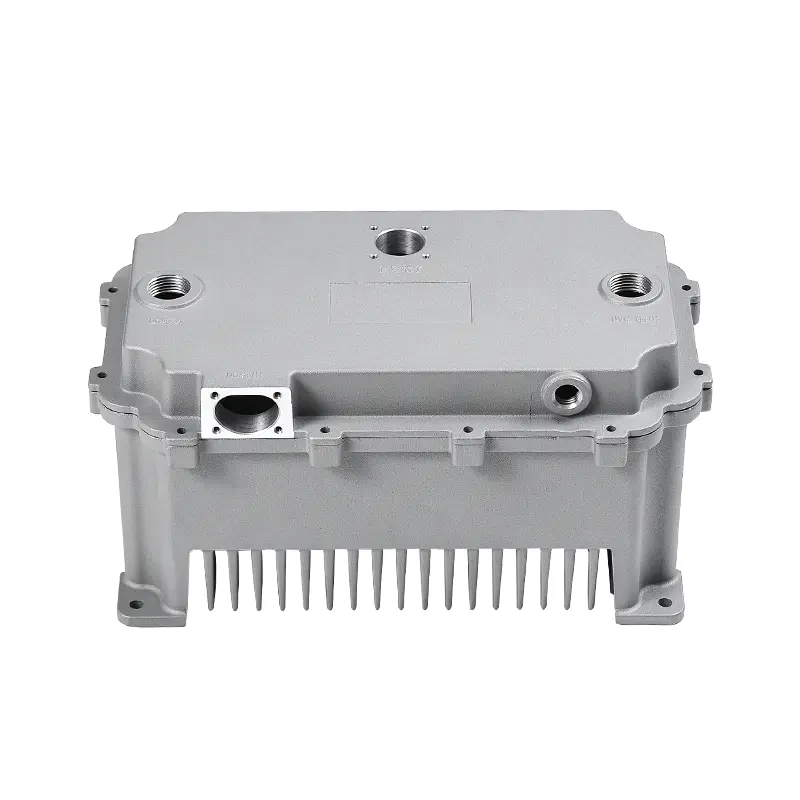
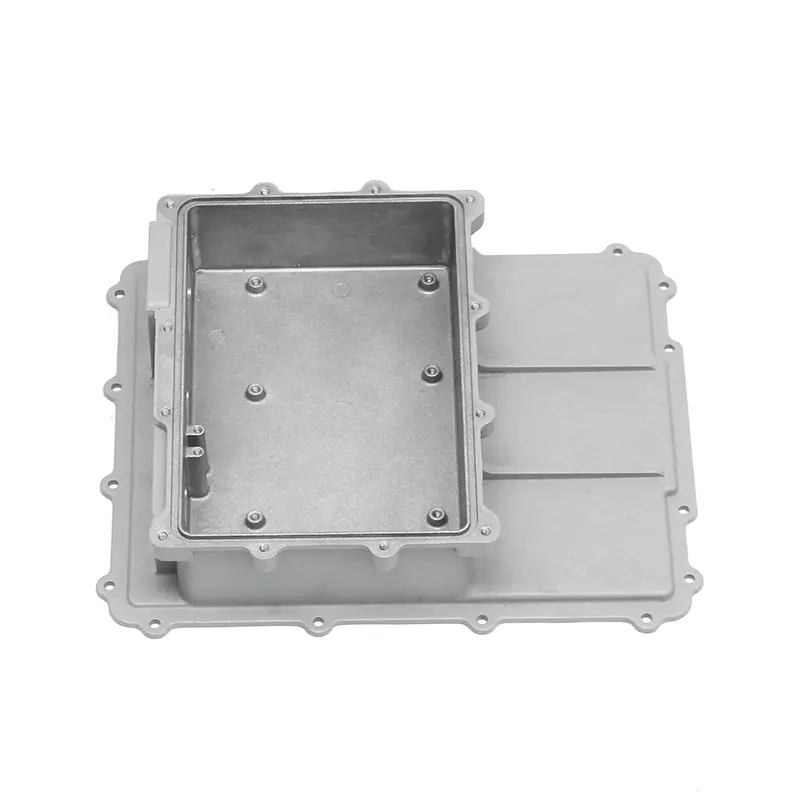
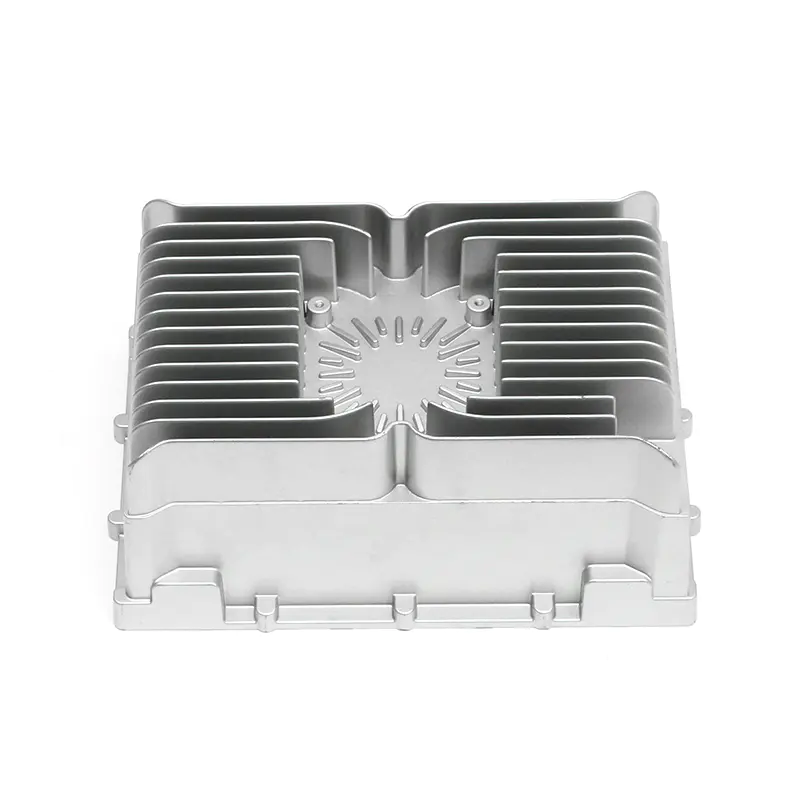
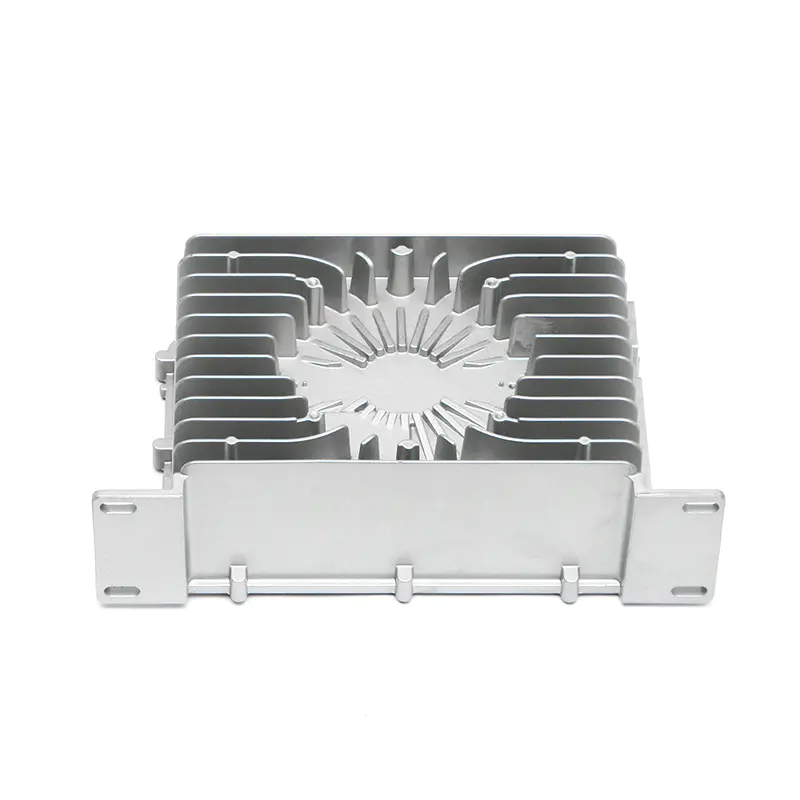
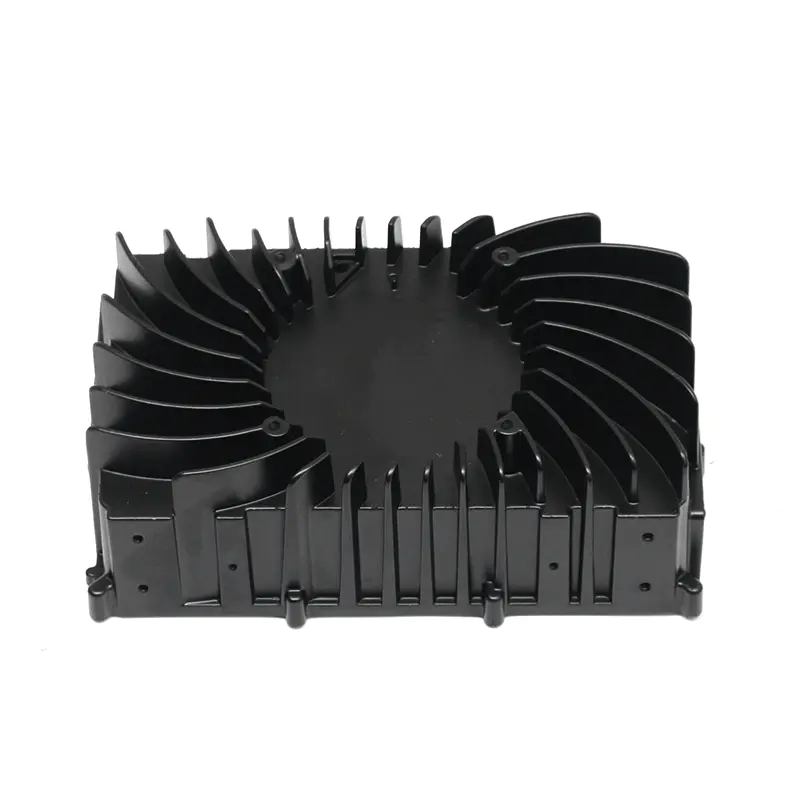
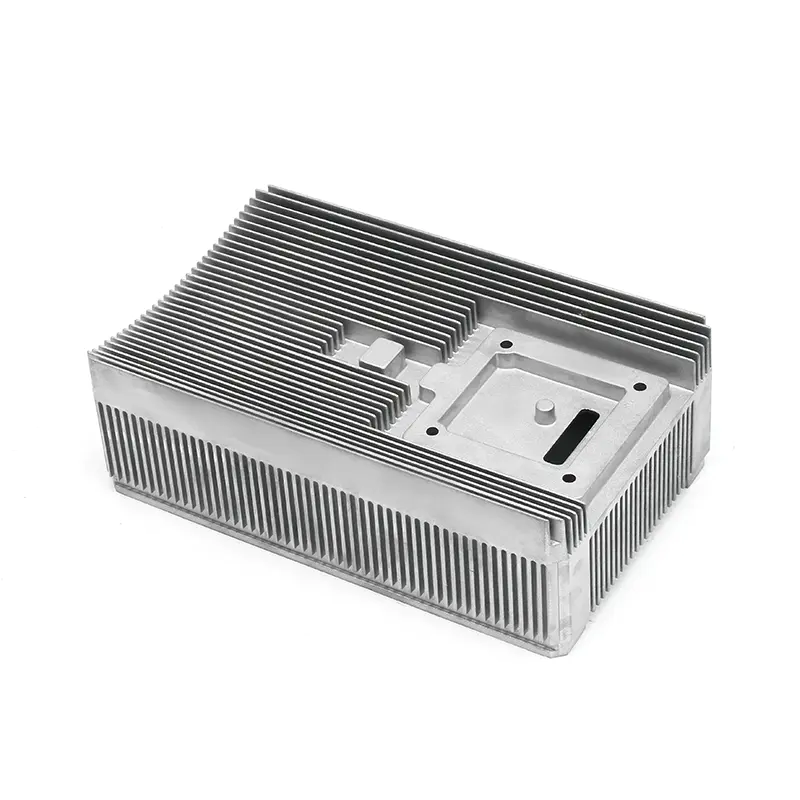
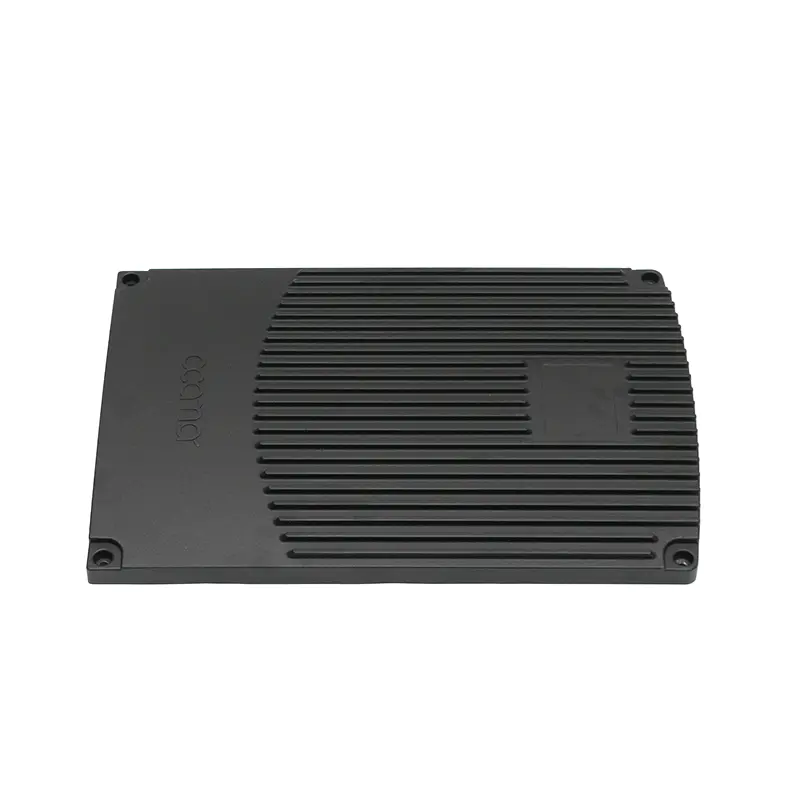
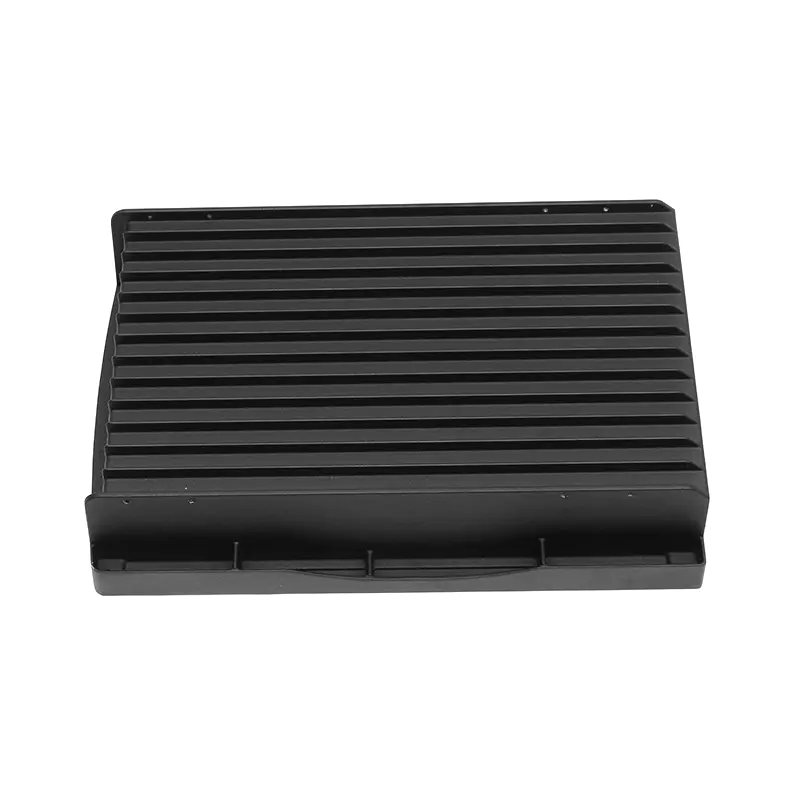
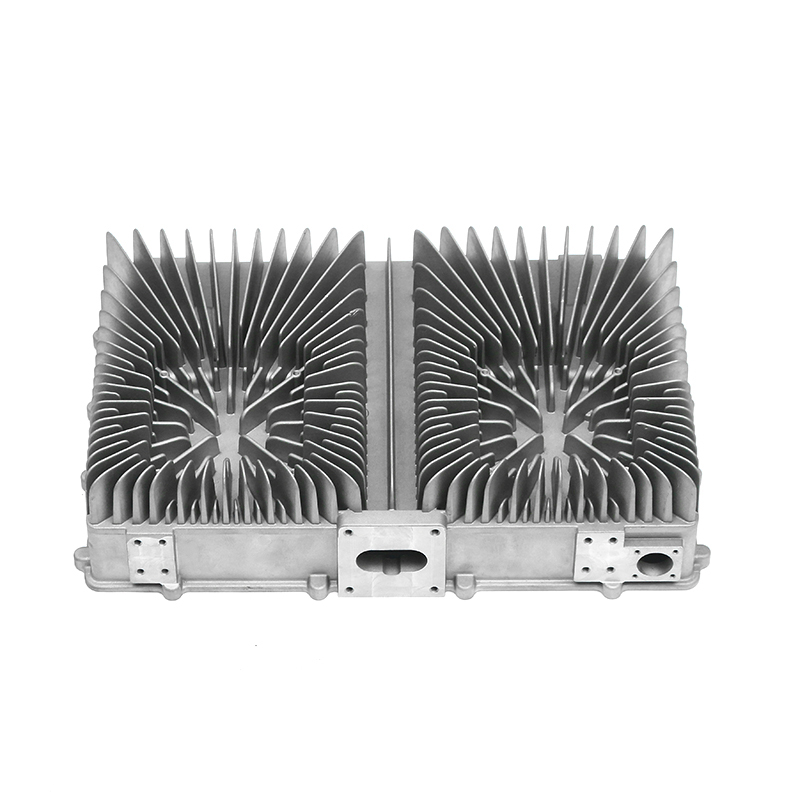
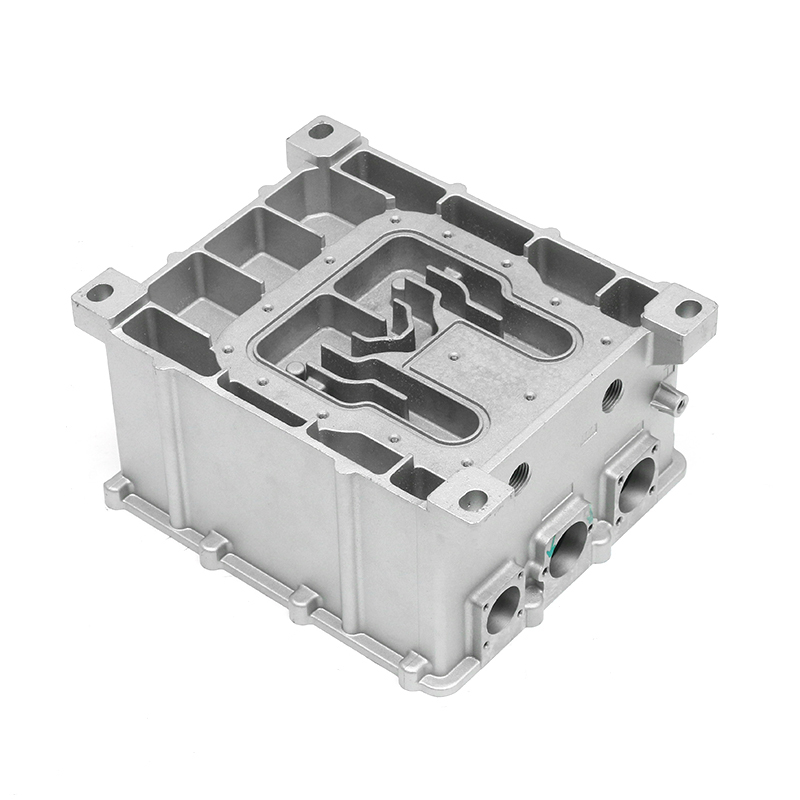
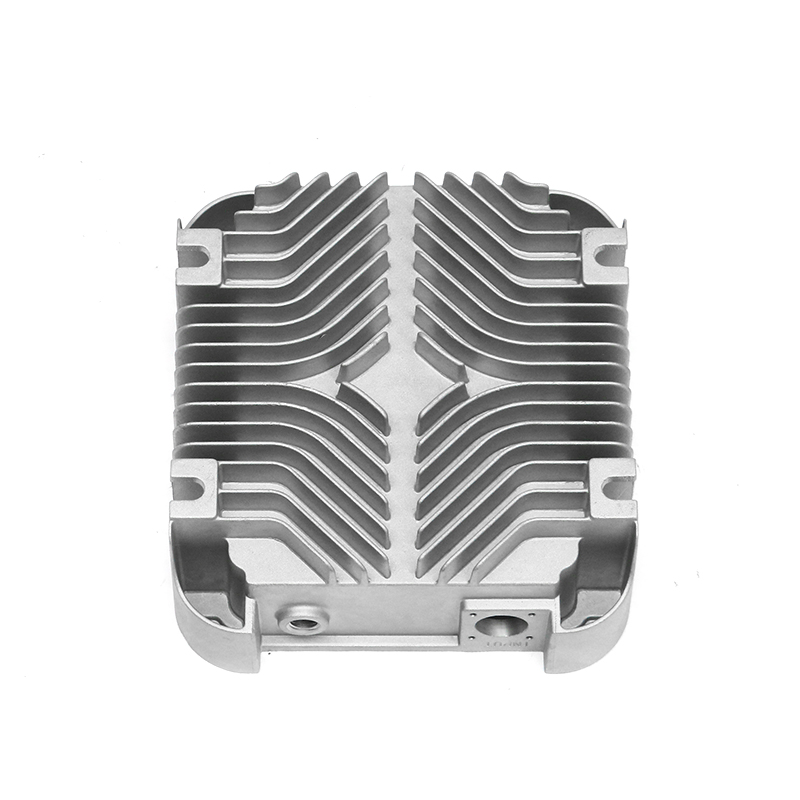
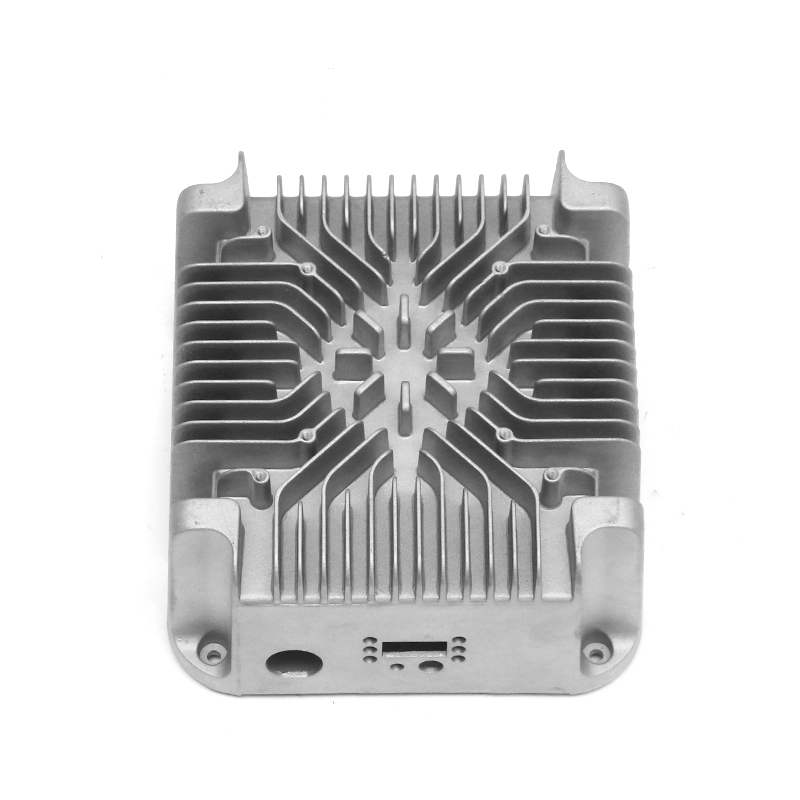
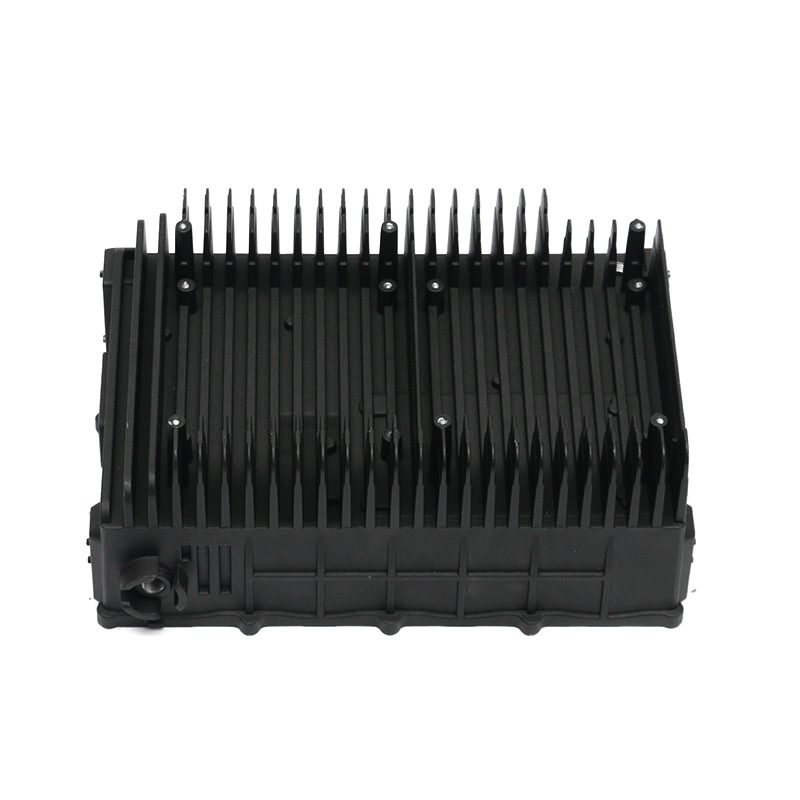
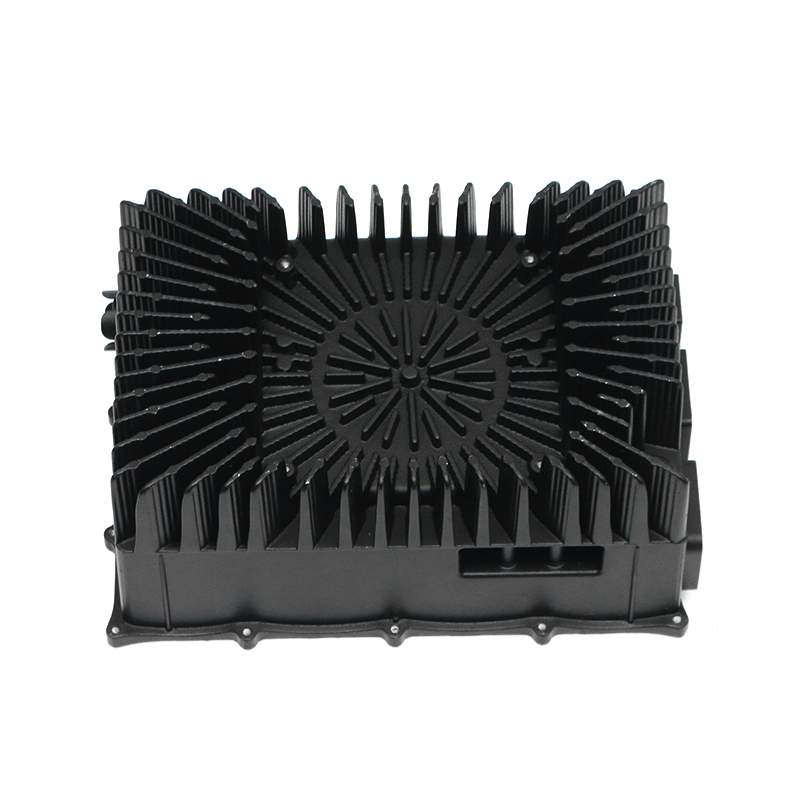
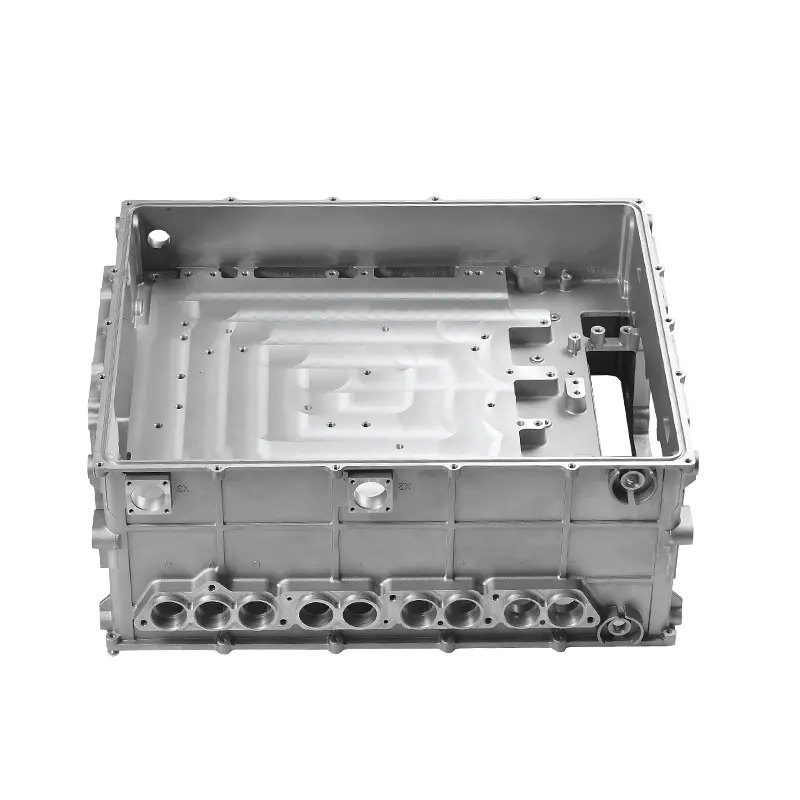
Deschideți capota aproape oricărei mașini moderne, iar carcasa pompei de apă este o piesă din aluminiu turnat sub presiune la care nu trebuie să vă gândiți. Această fiabilitate liniștită este o decizie inginerească. Turnarea sub presiune din aluminiu de înaltă presiune creează un corp de pompă de apă cu pasaje consistente de lichid de răcire, fețe de etanșare etanșă și o structură de cost care funcționează pentru milioane de vehicule pe an. Când o pompă de apă trebuie să supraviețuiască 150.000 km sau mai mult, procesul de turnare contează mai mult decât își dau seama majoritatea cumpărătorilor.
De ce turnarea sub presiune este alegerea implicită pentru pompele de apă pentru mașini
Turnarea sub presiune este aleasă nu pentru că este simplă, ci pentru că rezolvă conflictul central al designului pompei de apă: piesa trebuie să aibă pasaje complexe de lichid de răcire și pereți rigizi și subțiri, rămânând în același timp accesibilă la volume mari. Fonta și alternativele fabricate pot funcționa, dar în general adaugă etape de masă sau de prelucrare. O carcasă din aluminiu turnat sub presiune atinge grosimea peretelui în intervalul 2,5–4,0 mm, ceea ce menține pompa mai ușoară și ajută căldura să se îndepărteze de lagăre și de etanșare. Reducerea greutății față de fontă este de obicei de 40-50%.
Din punct de vedere al producției, turnarea sub presiune este un proces unic pentru geometrie complexă. Portile, canalele și liniile de răcire sunt încorporate în designul matriței, astfel încât mii de piese ies cu profile identice. Pentru o pompă sedan de familie produsă într-o serie de 100.000 de unități, acea repetabilitate scade costul pe piesă și reduce riscul defecțiunii pe teren. Acesta este motivul pentru care OEM-urile și furnizorii de nivel 1 continuă să specifice turnarea sub presiune pentru corpurile și carcasele pompelor de apă.
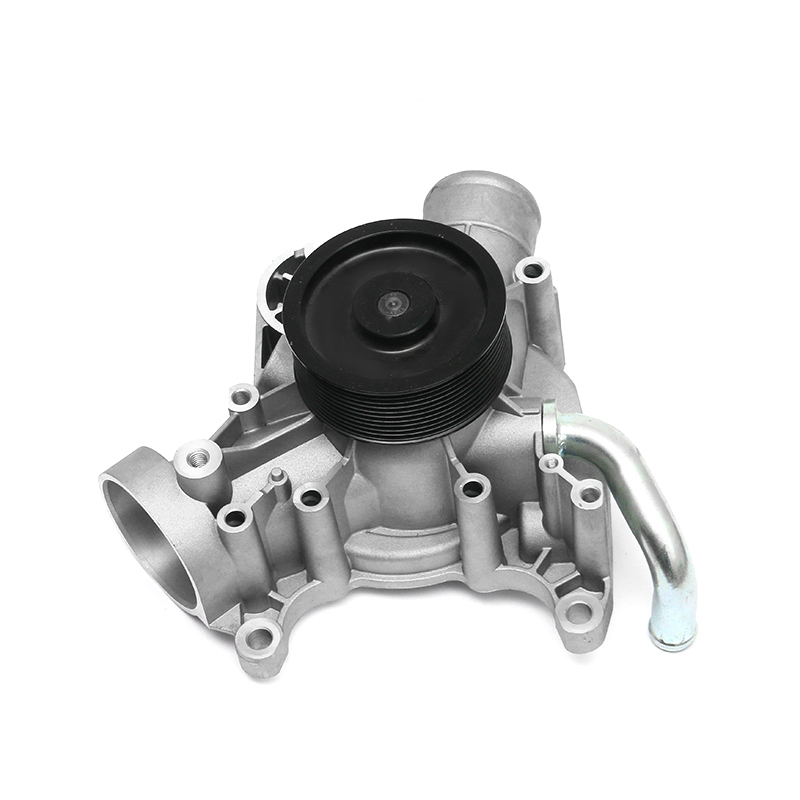 Turnare sub presiune de precizie pentru carcase pompe de apă auto Acest furnizor combină designul matriței, turnarea sub presiune și expertiza în procesare pentru a produce carcase durabile din aluminiu pentru pompe de apă, asigurând o calitate repetabilă pentru componentele de răcire a motorului. Vizualizare produs →
Aliaje de aluminiu utilizate în turnarea sub presiune a pompelor de apă
Alegerea aliajului este un compromis între fluiditate, etanșeitate la presiune, conductivitate termică și prelucrabilitate. În practică, carcasele pompelor de apă se bazează pe aliaje aproape eutectice de aluminiu-siliciu, deoarece siliciul îmbunătățește curgerea metalului topit în secțiuni subțiri și reduce contracția de solidificare.
| Aliaj | Caracteristici cheie | Utilizare tipică |
|---|---|---|
| ADC12 | Fluiditate ridicată; etanșeitate bună la presiune; prelucrabilitate bună | Corpuri și console complexe ale pompei de apă |
| A380 | Rezistență bună și conductivitate termică; interval larg de topire | Carcase care necesită rezistență mecanică sau la oboseală mai mare |
| AlSi10Mg(Fe) | Conținut scăzut de fier; ductilitate mai bună pentru tratamentul post-turnare | Carcase de lichid de răcire pentru vehicule electrice și suporturi structurale pentru pompe |
Aceste aliaje nu sunt interschimbabile. O pompă situată în apropierea unui turbocompresor suferă o sarcină termică diferită de o pompă pe un motor mic aspirat natural. Desenul, presiunea de operare și poziția de montare ar trebui să fie revizuite înainte ca aliajul să fie finalizat.
Procesul de turnare sub presiune pas cu pas
Fiecare pompă de apă turnată sub presiune începe cu o matriță proiectată în jurul circuitului de răcire. Designul matriței determină locul în care se află linia de despărțire, modul în care miezul va forma cavitatea rotorului și câte acțiuni laterale sunt necesare. Un inginer de turnare sub presiune cu experiență va analiza rezultatele simulării fluxului înainte de tăierea oțelului.
- Design matriță: canalele de răcire, poziționarea porții și pozițiile ejectorului sunt optimizate pentru un model de umplere uniform.
- Topire și injectare: aliajul de aluminiu este menținut la temperatura corectă și forțat în matriță la presiune ridicată.
- Solidificare și răcire: răcirea controlată asigură umplerea completă a pereților subțiri, iar alimentarea rămâne eficientă.
- Ejectare și tăiere: turnarea este îndepărtată din matriță și sistemul de preaplin, bliț și poartă sunt tăiate.
- Prelucrare și finisare: fețele critice, alezajele și suprafețele garniturii sunt prelucrate pe centre de prelucrare CNC.
- Testarea și inspecția presiunii: carcasele sunt testate pentru scurgeri, verificate dimensional și pregătite pentru livrare.
Presiunea din cavitate este suficient de mare pentru a împinge metalul în detaliile cu pereți subțiri și pentru a reproduce suprafața matriței. Această combinație de presiune, control al temperaturii și precizie a sculelor este ceea ce separă o carcasă durabilă a pompei de apă de un dispozitiv de scurgere.
Controlul calității: ceea ce face ca o carcasă de pompă de apă turnată sub presiune să fie fiabilă
Porozitatea este inamicul numărul unu al turnării unei pompe de apă. Aerul poate rămâne prins în timpul injectării, iar dacă apare porozitate lângă o suprafață de etanșare, lichidul de răcire va scăpa. Deoarece circuitul de răcire funcționează sub presiune, carcasa trebuie testată pentru scurgeri. Un capac de presiune pentru autoturisme ține în mod obișnuit în jur de 100-140 kPa, așa că carcasa trebuie testată pentru etanșeitate la sau peste acest interval. Un furnizor de calitate va testa 100% din piese, adesea cu aer sau heliu, și va ține evidența fiecărui rezultat.
Controlul dimensional este a doua preocupare majoră. Alezajul rulmentului, cavitatea rotorului și fețele garniturii afectează direct eficiența pompei și durata de viață a etanșării. Verificările mașinilor de măsurare a coordonatelor în timpul procesului, împreună cu CT industrial pentru porozitatea internă, furnizează date în timpul producției și nu după fapt.
Integritatea materialului este al treilea strat. O verificare cu spectrometru a fiecărei călduri asigură ca siliciul, cuprul și fierul să rămână în intervalul specificat. Dacă aliajul se deplasează, porozitatea și prelucrabilitatea derivă odată cu el. Aici certificarea IATF 16949 adaugă valoare reală, deoarece obligă întregul sistem al calității să fie documentat, nu pur și simplu revendicat.
Considerații de proiectare pentru ingineri și cumpărători
Pentru a obține cel mai bun rezultat de la turnarea sub presiune a pompei de apă a mașinii, carcasa ar trebui să fie proiectată ca o turnare sub presiune de la început. Un design care este copiat dintr-o turnare cu nisip sau dintr-o piesă din plastic va crea probleme evitabile în matriță și în calitatea finală a etanșării.
- Păstrați grosimea peretelui cât mai uniformă; pașii abrupti provoacă contracția și răcirea neuniformă.
- Specificați un unghi de tiraj de 0,5° până la 2°, astfel încât turnarea să poată fi aruncată fără distorsiuni.
- Așezați suprafețele critice de etanșare în zonele care vor fi prelucrate ulterior, nu lăsate ca turnate.
- Evitați toleranțele strânse pe suprafețele care nu au nevoie de ele; fețele prelucrate pot ține ±0,1 mm, în timp ce dimensiunile turnate trebuie discutate cu furnizorul.
Pentru cumpărătorii de pe piața de schimb, aceste detalii de design nu sunt vizibile, dar apar în ratele de defecțiuni ale pompei. O carcasă cu canale de răcire curate și suprafețe de etanșare plane, prelucrate corect, va proteja în mod natural ansamblul rulmentului și etanșării.
Cum să alegi un furnizor de turnare sub presiune pentru pompă de apă pentru mașină
Alegerea unui furnizor este o decizie de management al riscului. O carcasă care curge sau se deformează sub presiunea lichidului de răcire fierbinte poate deteriora o marcă de pompă, chiar dacă toate celelalte componente sunt în regulă. Din acest motiv, evaluați capacitatea furnizorului, nu doar prețul cotat.
Începeți cu echipamentul de turnare. Pentru diferite dimensiuni de carcasă sunt necesare mașini de la 400 T la 2.000 T. Un furnizor cu centre de prelucrare și echipamente de inspecție interne poate coordona toate toleranțele într-un singur flux de producție. Experiența în proiectarea matriței este și mai importantă, deoarece un design slab al porții nu poate fi corectat de un aliaj mai ieftin. La fabrica noastră, proiectarea matrițelor, turnarea sub presiune, prelucrarea și testarea sunt gestionate sub un singur acoperiș, ceea ce evită deconectarea dintre scule și producție.
- Certificare IATF 16949 sau un sistem de calitate auto echivalent.
- Capacitate internă de proiectare și întreținere a matrițelor.
- CMM, CT industrial, spectrometru și echipamente de testare a scurgerilor.
- Un singur furnizor pentru turnare, prelucrare și tratare a suprafețelor.
- Experiență documentată cu carcasele pompelor, nu doar cu turnarea sub presiune generală.
O carcasă cu suprafețe de etanșare potrivite și pasaje curate de lichid de răcire va oferi, de asemenea, o durată de viață mai lungă. Această legătură între componentele pompei și fiabilitatea motorului este acoperită în nota noastră tehnică privind rezistența la uzură a pompei de apă și durata de viață a motorului .
Concluzie
Turnarea sub presiune a pompei de apă pentru mașină este un proces consacrat, dar succesul său depinde de material, mucegai și controlul procesului. Turnarea sub presiune a aluminiului rămâne cea mai practică modalitate de a produce pompe ușoare, repetabile și accesibile. Pentru ingineri și cumpărători, obiectivul nu este să găsească cea mai ieftină pompă turnată, ci să găsească furnizorul care poate demonstra că fiecare carcasă este precisă dimensional și etanș la presiune. Verificați aceste controale în timpul etapei de eșantionare și va urma fiabilitatea câmpului.