Introducere: De ce turnarea sub presiune domină producția de automobile
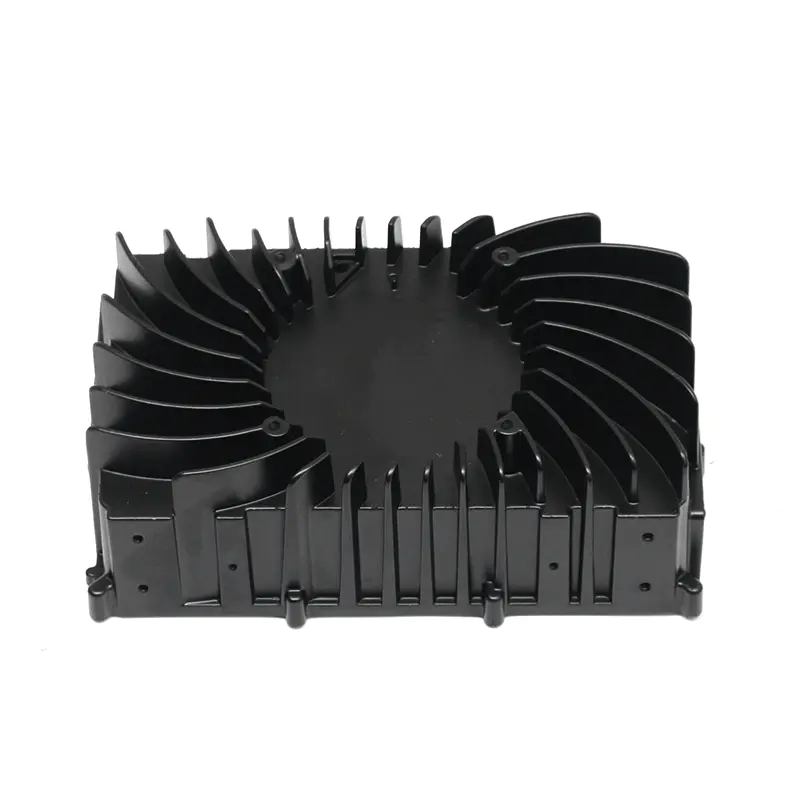
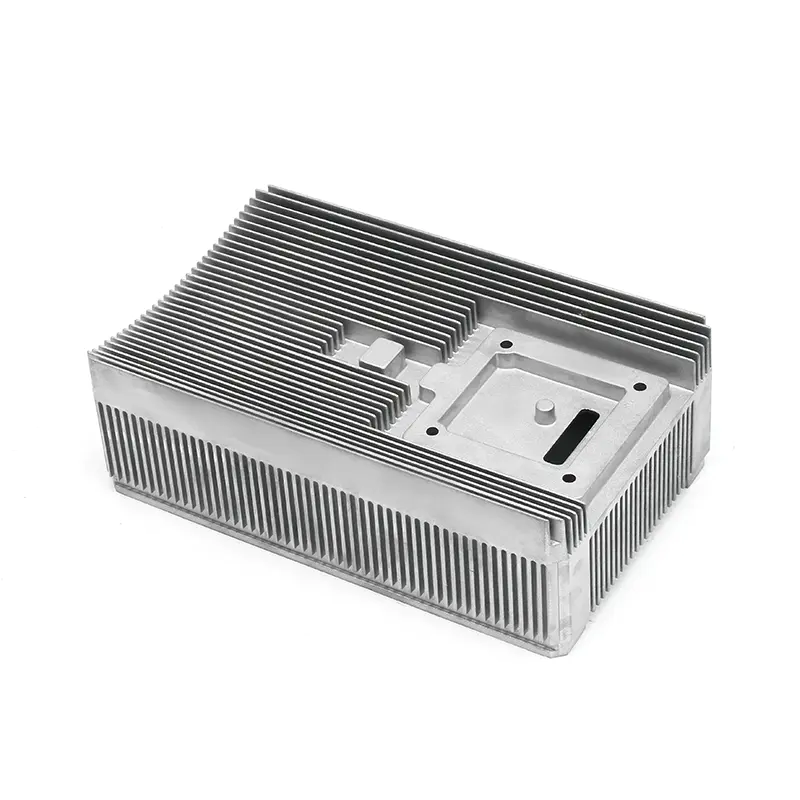
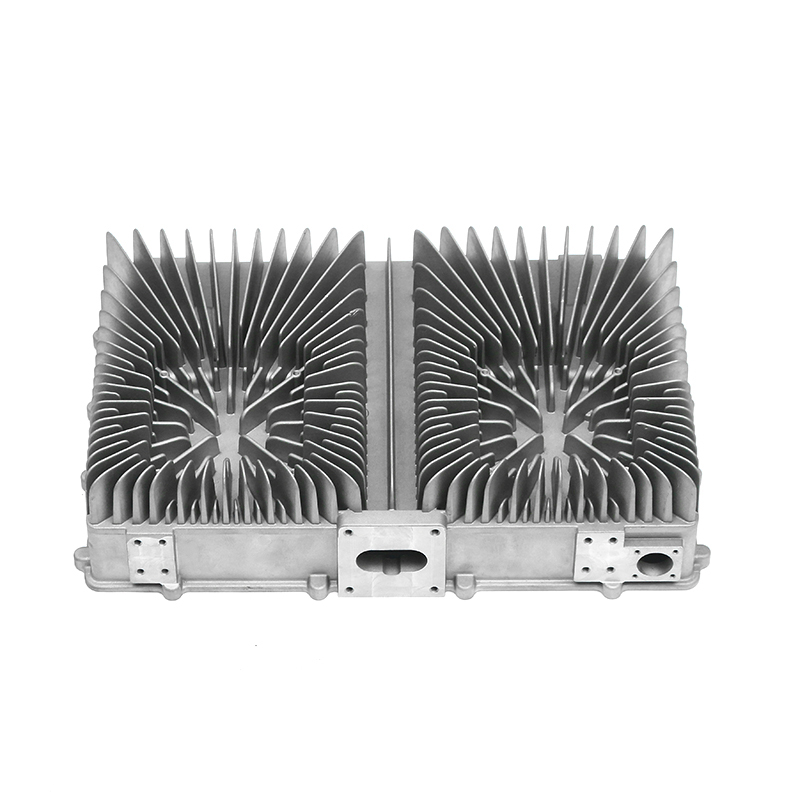
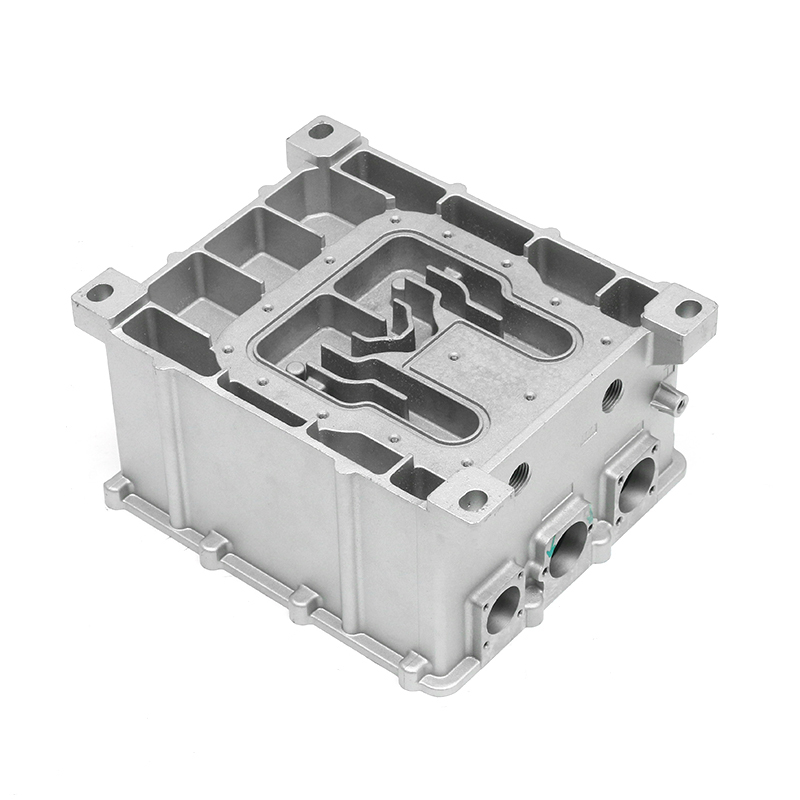
Deschideți capota unui vehicul modern cu ardere sau electric și veți găsi aluminiu turnat sub presiune care face o muncă liniștită, dar esențială. Blocurile motor, carcasele transmisiei, baile de ulei, consolele și carcasele grupului de propulsie sunt toate formate prin forțarea metalului topit sub presiune înaltă într-o matriță de oțel. Procesul este rapid, repetabil și capabil să producă geometrie complexă dintr-o singură lovitură, ceea ce explică de ce ingineria auto se bazează pe el mai mult decât pe orice altă metodă de formare a metalelor.
Motivația pentru vehicule mai ușoare, ambalaje mai strânse și eficiența costurilor la volum mare a împins turnarea sub presiune în centrul producției de automobile. O singură turnare poate înlocui un ansamblu sudat de piese ștanțate, poate reduce greutatea și poate scurta lanțurile de aprovizionare. În același timp, procesul nu este doar o singură operație de mașină. Depinde de scule precise, topire controlată, ejectare atentă și prelucrare post-turnare.
O companie precum fddiecasting.com ilustrează de ce turnarea sub presiune este rareori un pas independent. Combină designul matriței, turnarea aluminiului și prelucrarea de precizie sub un singur acoperiș, ceea ce menține controlul toleranței și comunicarea strânsă de la prima revizuire a designului până la inspecția finală. În următoarele secțiuni, vom parcurge procesul, materialele, verificările calității și criteriile de evaluare a furnizorilor, astfel încât să puteți lua decizii mai bune pentru propriile piese auto.
Procesul de turnare sub presiune explicat pas cu pas
Fiecare turnare sub presiune auto începe cu un concept al piesei finite și se termină cu o componentă gata de prelucrat. Fluxul total poate fi grupat în patru etape: scule, injecție, solidificare și tăiere.
Proiectare matrițe și scule
Matrița sau matrița este cel mai mare factor în calitatea turnării. Determină precizia dimensională, finisajul suprafeței și cât de constant metalul umple pereții subțiri. Oțelul matriță trebuie să reziste la cicluri termice, iar sistemul de rulare și de preaplin trebuie proiectat astfel încât aerul și oxizii să poată scăpa.
Furnizori cu expertiză în scule interne, inclusiv modele de matrițe de tăiere de precizie , poate controla mai bine acest pas critic. De când fddiecasting.com a început ca producător de matrițe în 2006, compania tratează sculele ca pe o competență de bază, mai degrabă decât pe o sarcină externalizată. Acest istoric afectează în mod direct ratele de defecte și timpii de livrare.
Topire și injectare
Piesele din aluminiu pentru automobile sunt aproape întotdeauna produse pe mașini de turnare sub presiune cu cameră rece. În acest proces, metalul este topit într-un cuptor separat și apoi introdus într-o cameră de împușcare, unde un piston hidraulic îl împinge în matriță cu viteză mare. Mașinile cu cameră fierbinte, care mențin mecanismul de injecție scufundat în metal topit, sunt mai potrivite pentru aliajele de zinc și magneziu cu puncte de topire mai mici.
Forța de strângere a mașinii determină dimensiunea maximă a piesei care poate fi produsă. fddiecasting.com operează șase mașini cu cameră rece de la 400 la 2.000 de tone de forță de strângere, permițându-i să acopere piese, de la suporturi de oglindă mici până la carcase mari de motor.
Răcire, ejectare și tăiere
După injectare, metalul se răcește rapid în matrița răcită cu apă. Timpul de solidificare controlează microstructura și riscul de contracție a porozității. Odată ce piesa este solidă, pinii ejectorului o împing afară și ciclul se repetă. Piesa trece apoi la tundere, unde curgerea, debordările și blițul sunt eliminate.
Componentele auto necesită, de obicei, operațiuni secundare, cum ar fi debavurarea, prelucrarea și tratarea suprafețelor. Integrarea turnării cu procesele ulterioare este motivul pentru care fddiecasting.com menține 80 de centre de prelucrare de precizie de mare viteză în aceeași unitate.
Alegerea aliajului potrivit pentru piesele turnate sub presiune auto
Selectarea materialului determină rezistența mecanică, rezistența la coroziune, conductivitatea termică și costul. Nu există un aliaj cel mai bun pentru fiecare piesă, dar opțiunile pot fi restrânse în funcție de funcție.
Aliaje de aluminiu
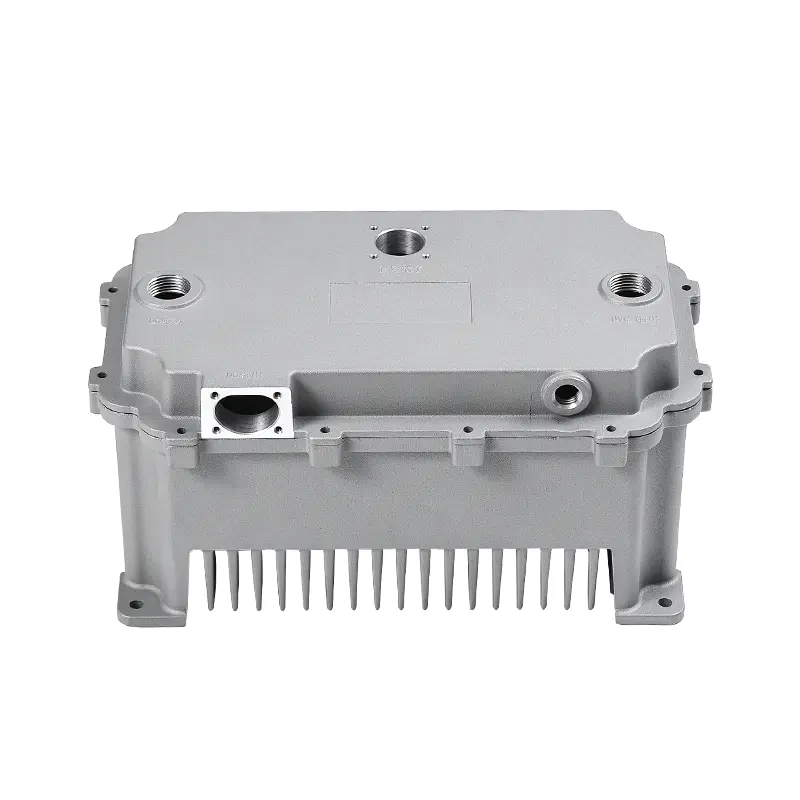
Aluminiul este materialul dominant pentru turnarea sub presiune auto. Oferă un raport bun rezistență-greutate, conductivitate termică excelentă și rezistență naturală la coroziune. Aliajele de aluminiu, în special A380, sunt utilizate pentru blocurile motoare, carcasele transmisiei, baci de ulei, carcase pentru motor și carcasele de control electronic. Aliajul curge bine în secțiuni subțiri și poate umple geometrii complexe ale matrițelor.
Aliaje de zinc
Aliajele de zinc oferă o ductilitate ridicată, rezistență la impact și capacitatea de a fi placate sau finisate cu ușurință. Ele sunt utilizate de obicei pentru piese mici de precizie, cum ar fi suporturile pentru oglinzi, zăvoarele ușilor și feroneria interioară. Dezavantajul este densitatea: zincul este greu și rar ales pentru componentele structurale mari.
Aliaje de magneziu
Magneziul este cel mai ușor metal structural, oferind cel mai bun raport rezistență-greutate dintre cele trei. Apare în părțile în care fiecare gram contează, cum ar fi miezurile volanului, cadrele scaunelor și structurile panoului de instrumente. Magneziul se confruntă cu costuri mai mari ale materialelor și probleme de coroziune, așa că este selectat doar atunci când reducerea greutății justifică în mod clar prima.
| Aliaj | Proprietăți principale | Componente tipice |
|---|---|---|
| Aluminiu (A380) | Bună rezistență la greutate, conductivitate termică ridicată, rezistență la coroziune | Blocuri motor, carcase transmisii, carcase motor, carcase EC |
| Zinc (Zamak) | Ductilitate ridicată, finisaj excelent al suprafeței, placare ușoară | Suporturi mici, suporturi pentru oglinzi, zăvoare, feronerie interioară |
| Magneziu (AZ91D) | Cel mai ușor metal structural, rezistență specifică foarte mare | Cadre de volan, cadre de scaune, suporturi ușoare |
Pentru a se asigura că este livrat aliajul corect, fddiecasting.com folosește un spectrometru Oxford Hitachi pentru a verifica compoziția chimică a fiecărei topituri primite. Acest lucru previne confuziile costisitoare înainte de turnarea pieselor.
Piese auto obișnuite produse prin turnare sub presiune
Piesele turnate sub presiune sunt răspândite pe vehicul, de la compartimentul motor până la suspensie și unitatea de propulsie electrică. Înțelegerea gamei ajută la planificarea unei liste de furnizori.
Componentele motorului și grupului motopropulsor
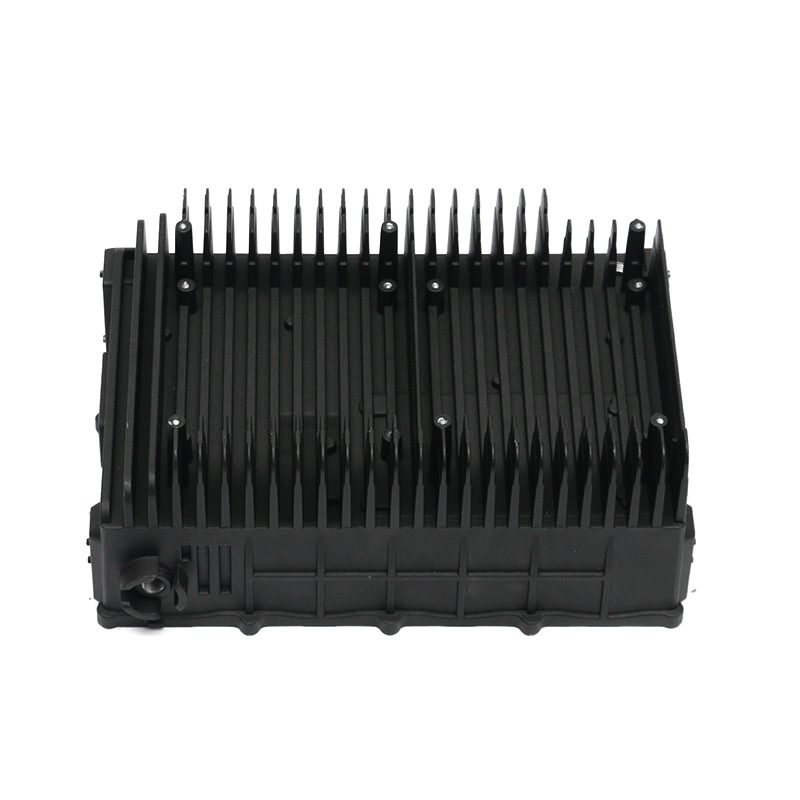
Sistemele de propulsie convenționale se bazează în mare măsură pe piese turnate sub presiune din aluminiu. Blocurile de motor sunt cel mai vizibil exemplu, dar băile de ulei, pompele de apă, bazele filtrului de ulei, ambreiajele ventilatorului și suporturile de motor sunt de asemenea turnate. Aceste piese trebuie să reziste la vibrații, să gestioneze căldura și să etanșeze lubrifianții. Ele sunt adesea furnizate ca piese auto din aluminiu turnat sub presiune care combină rigiditatea structurală cu disiparea căldurii.
Piese de transmisie și șasiu
Carcasele transmisiei sunt piese turnate mari care susțin roți dințate, arbori și circuite hidraulice. Carcasa funcționează și ca conector structural între motor și restul sistemului de propulsie. În zona șasiului, suporturile oglinzii retrovizoare, suporturile amortizoarelor și corpurile de accelerație sunt produse în volum mare prin turnare sub presiune.
Componente pentru vehicule cu energie noi
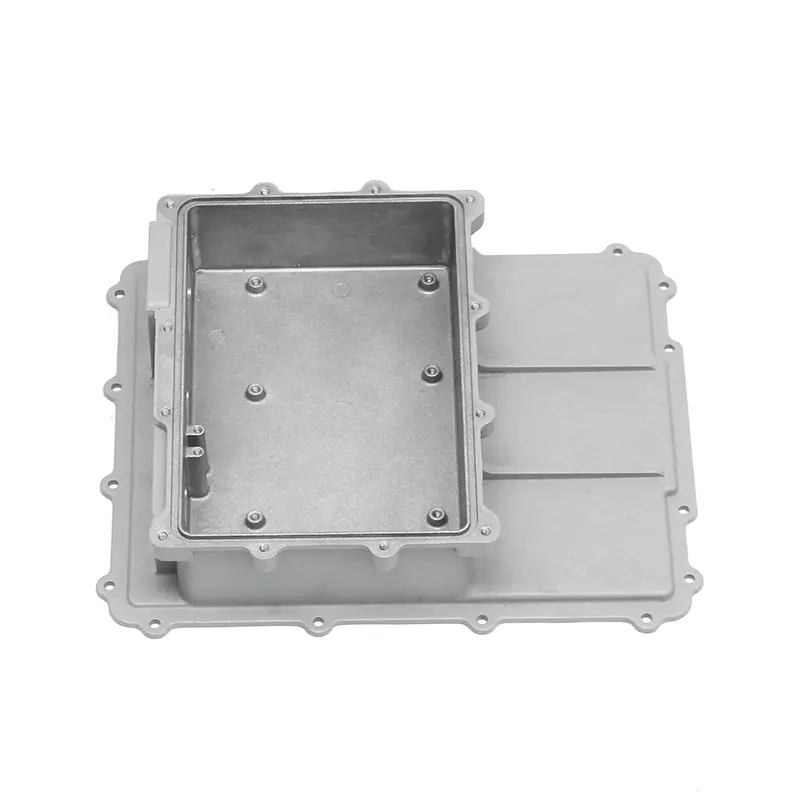
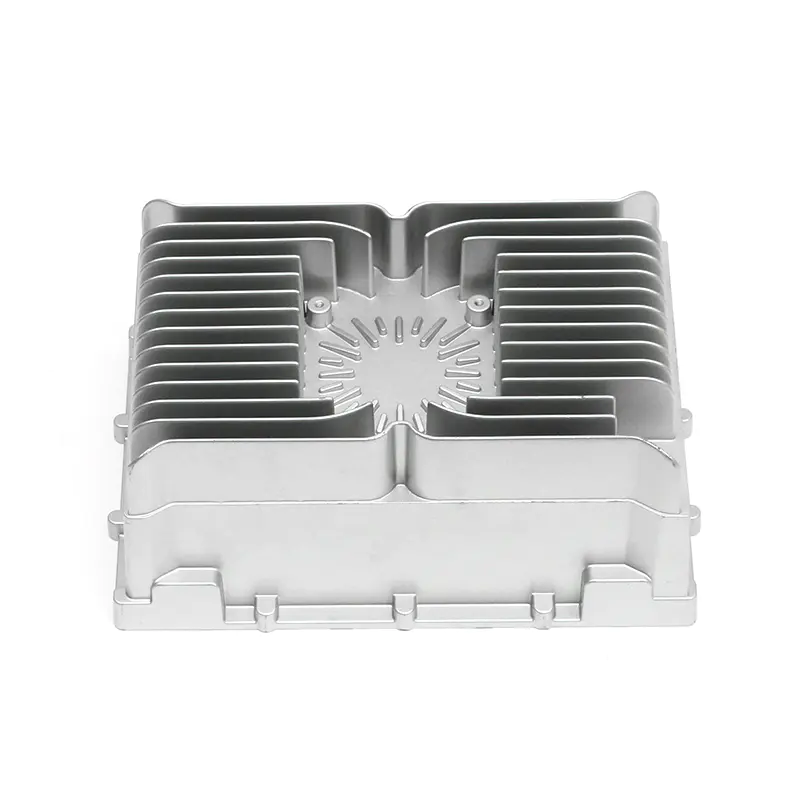
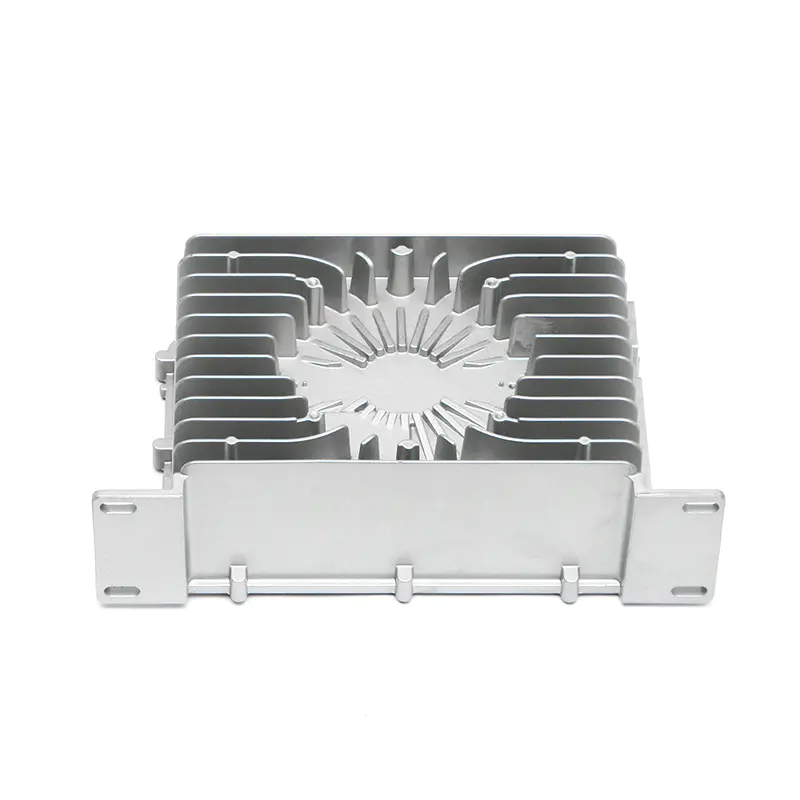
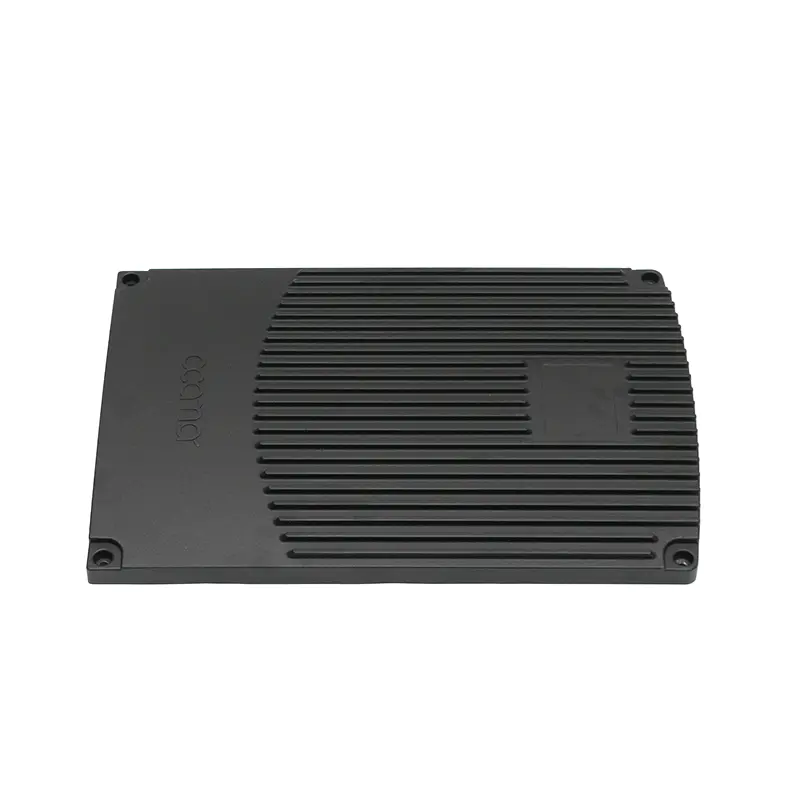
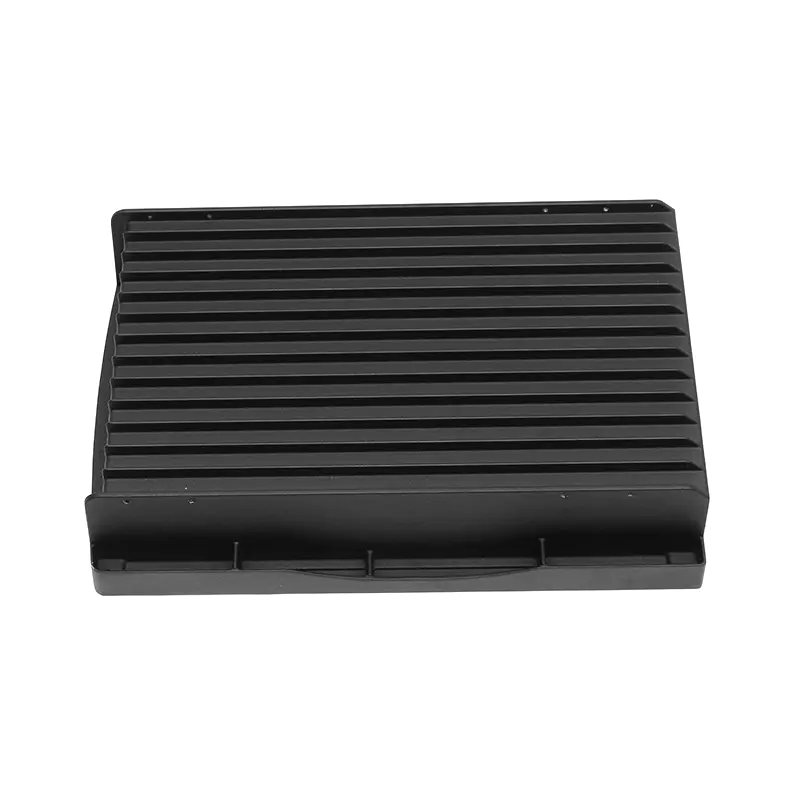
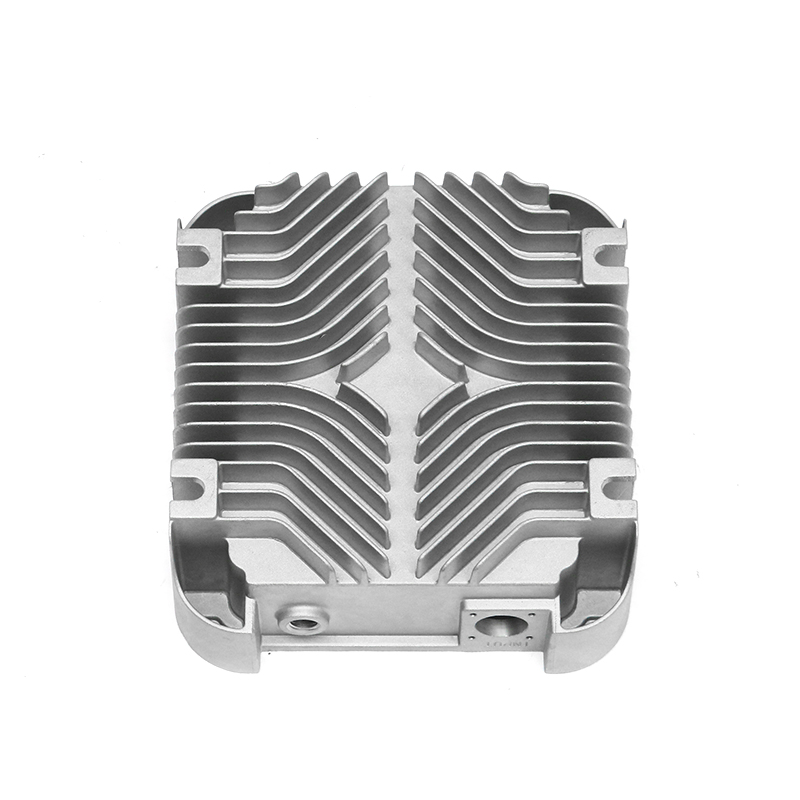
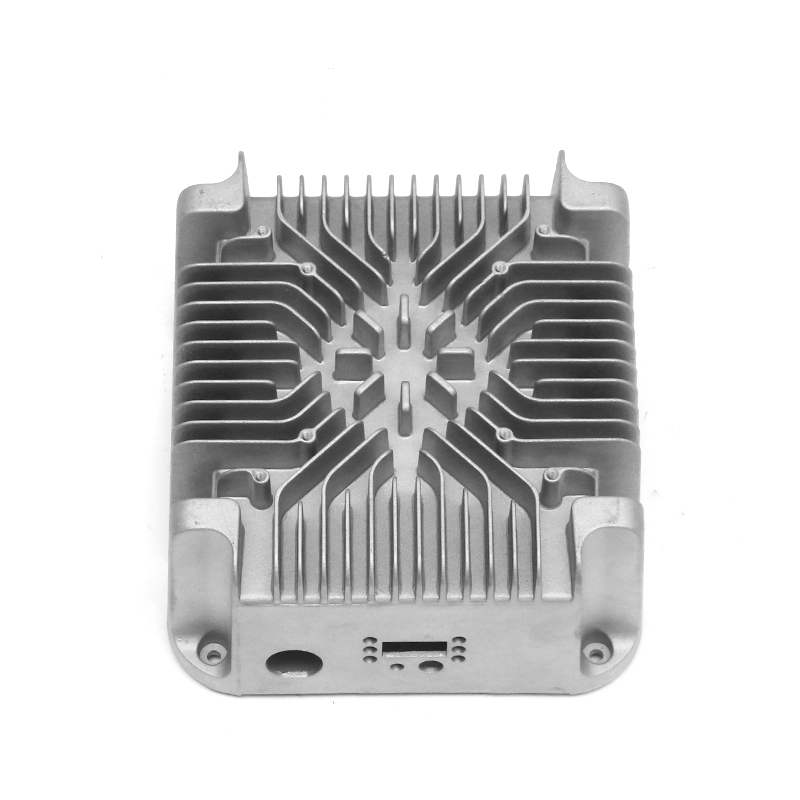
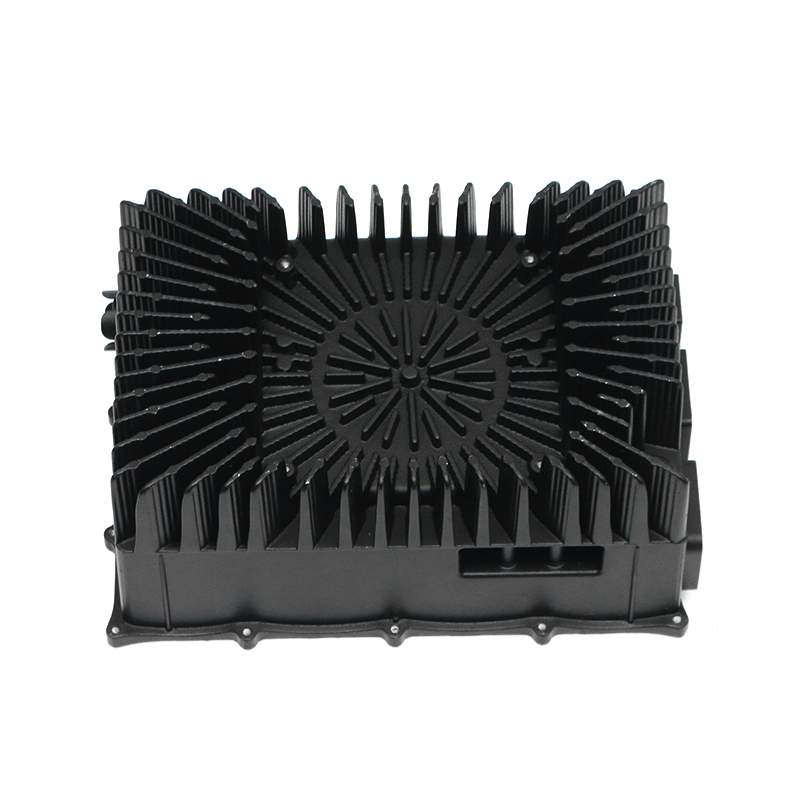
Vehiculele electrice creează un set diferit de cerințe. Carcasele motorului trebuie să elimine căldura din înfășurările de cupru, protejându-le în același timp de contaminanți. Unitățile de control electronic necesită carcase turnate sub presiune care combină pereți subțiri cu suprafețe plate de etanșare.
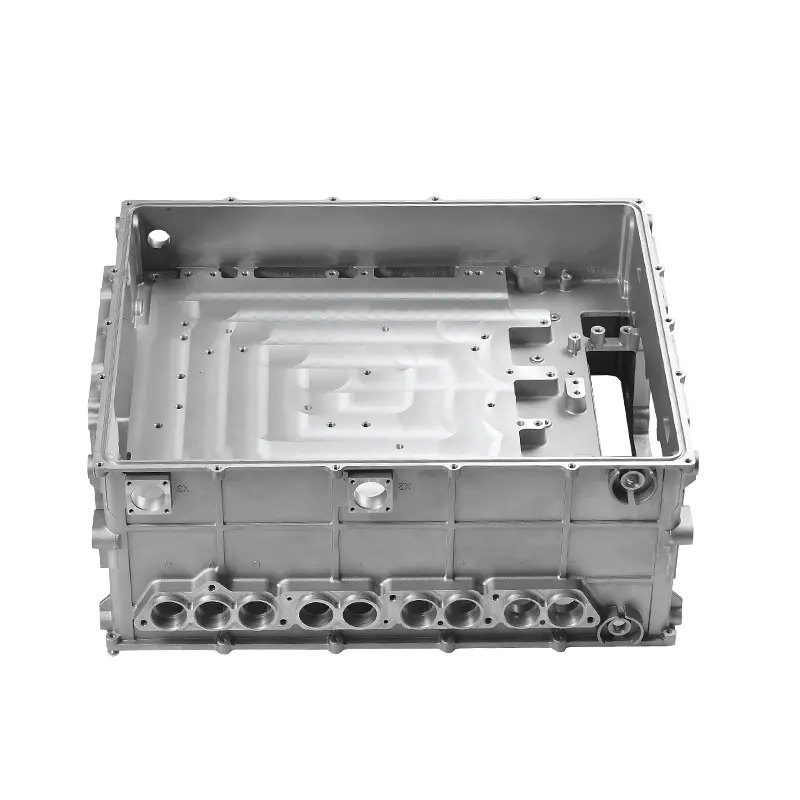
Carcasele de control electronic răcite cu apă sunt un bun exemplu. Aceste piese trebuie să rămână etanșe sub cicluri termice și vibrații, în timp ce găzduiesc electronice de putere sensibile. De aceea, solicită teste dimensionale și de presiune mai stricte decât multe piese turnate tradiționale.
Asigurarea calității în turnarea sub presiune auto
Cumpărătorii de automobile nu evaluează o turnare sub presiune doar după forma sa. Soliditatea internă, compoziția materialului, precizia dimensiunilor și etanșarea trebuie verificate. Credibilitatea unui furnizor depinde de profunzimea lanțului său de inspecție.
Inspecție dimensională
Mașinile de măsurat în coordonate (CMM) sunt standardul pentru verificarea dimensiunilor critice ale pieselor auto. fddiecasting.com folosește CMM-uri Zeiss pentru a verifica datele de referință, pozițiile găurilor și grosimea peretelui cu mare precizie. Aceste măsurători sunt documentate pentru a sprijini aprobarea pieselor de producție.
Detectarea defectelor interne
Porozitatea și golurile de contracție se pot forma în interiorul unei turnări fără a afecta suprafața vizibilă. Scanarea CT industrială și inspecția cu raze X dezvăluie aceste defecte interne înainte de aplicarea unei prelucrari scumpe. CT ajută, de asemenea, la validarea că miezurile și canalele interne de răcire sunt plasate corect.
Verificarea materialului
Un spectrometru confirmă că aliajul se potrivește cu gradul specificat, nu doar cu o compoziție aproximativă. Acest pas este deosebit de important atunci când o piesă trece de la un eșantion de dezvoltare la producție de masă. Un spectrometru Oxford Hitachi de la fddiecasting.com oferă date de material urmăribile pentru fiecare lot.
Testarea scurgerilor
Testarea scurgerilor este necesară pentru băile de ulei, carcasele transmisiei, corpurile pompelor și multe carcase pentru vehicule electrice. Aerul comprimat sau heliul este introdus în cavitățile interne, în timp ce exteriorul este monitorizat pentru scăderea presiunii. Acest lucru este deosebit de critic pentru carcasele cutiei de viteze turnate sub presiune , unde retenția internă a lubrifiantului afectează direct fiabilitatea transmisiei. Aparatele dedicate de testare a presiunii aerului de la fddiecasting.com verifică dacă fiecare componentă etanșă părăsește instalația fără scurgeri.
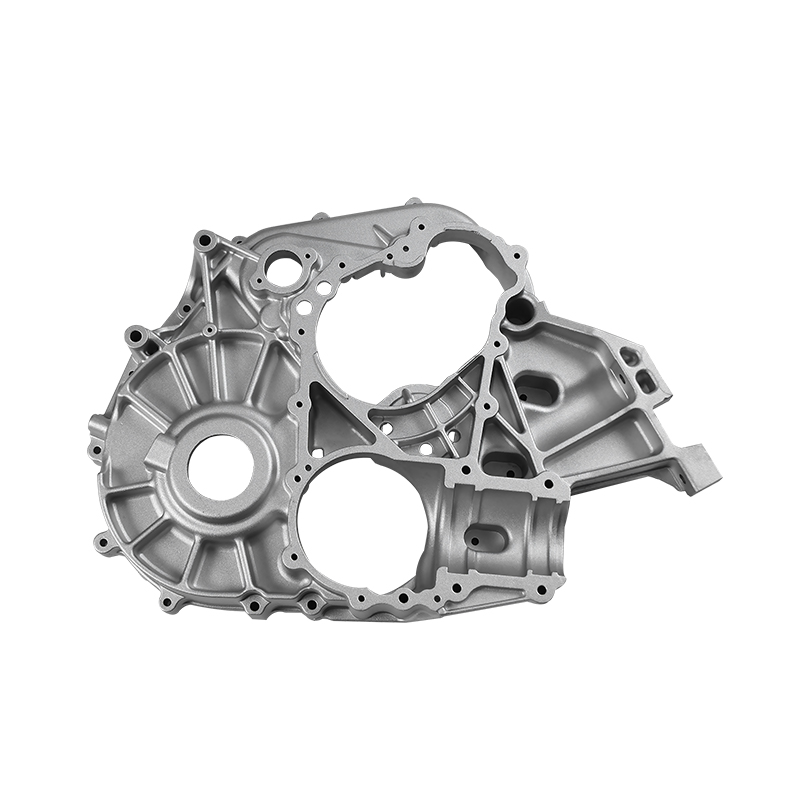 Producători de carcase de cutie de viteze de turnare la comandă, furnizori OEM/ODM În calitate de producători de carcase de cutie de viteze turnate sub presiune din China și furnizori de carcase de cutie de viteze OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Vizualizare produs →
Turnare sub presiune vs. Metode alternative de fabricație
Turnarea sub presiune concurează cu alte câteva tehnologii de formare a metalelor. Alegerea corectă depinde de volum, geometrie, grosime și proprietățile mecanice necesare.
În comparație cu prelucrarea CNC, turnarea sub presiune este dramatic mai economică la volum mare. Prelucrarea începe de la țagle solide și îndepărtează un procent mare de material, în timp ce turnarea sub presiune produce forme de plasă sau aproape de plasă, cu mult mai puține deșeuri. CNC este încă preferat pentru loturi mici, caracteristici complexe cu cinci axe sau finisare finală. În practică, multe piese turnate sub presiune sunt urmate de o scurtă trecere de prelucrare pentru a menține toleranțe strânse pe fețele de etanșare.
În comparație cu forjarea, turnarea sub presiune poate forma structuri cu pereți subțiri mult mai complexe, cu detalii fine. Forjarea la rece produce piese mai rezistente deoarece structura granulației este aliniată cu conturul piesei, dar formele sunt limitate la geometrii mai simple. Pentru un bloc motor sau o carcasă motor, turnarea este singura modalitate practică de a crea cavități interne și canale de răcire.
Principalele limitări sunt costul matriței și volumul de producție. O matriță de oțel poate costa sute de mii de dolari, așa că turnarea sub presiune are sens doar pentru volume anuale de zeci de mii. Porozitatea suprafeței poate rămâne, de asemenea, o problemă pentru piesele etanșe sau foarte solicitate, motiv pentru care sunt din ce în ce mai utilizate turnarea asistată de vid și aliajele specializate.
Cum se evaluează un furnizor de turnare sub presiune de piese auto
Când designul este gata, următoarea întrebare este cine ar trebui să-l arunce. O evaluare concentrată ar trebui să acopere cel puțin următoarele domenii.
- Capacitate de scule: Întrebați dacă furnizorul proiectează și produce matrițe de turnare la comandă în casă. Acest lucru afectează direct timpii de livrare și ratele de defecte.
- Gama mașinii: Verificați tonajul de turnare sub presiune și numărul de mașini. Un furnizor cu mașini de 400 până la 2.000 de tone poate acoperi atât suporturi mici, cât și carcase mari.
- Sistem de calitate: IATF 16949:2016 ar trebui să fie minimul pentru furnizarea de automobile. Demonstrează o abordare de lucru a analizei riscurilor, controlului schimbărilor și cerințelor specifice clientului.
- Echipament de inspectie: Căutați CMM, CT industrial, spectrometre și teste de scurgeri. Aceste instrumente indică dacă furnizorul poate verifica ceea ce produce.
- Prelucrare secundară: Prelucrarea internă, sudarea prin frecare cu agitare și pregătirea suprafeței reduc complexitatea logistică și păstrează calitatea de proprietar cu un singur furnizor.
- Comunicare internationala: Un furnizor care oferă asistență multilingvă, așa cum face fddiecasting.com în engleză, rusă, arabă și germană, simplifică procesul de schimbare a ofertelor și a ingineriei.
Scorând un posibil partener pe baza acestor criterii, evitați rate surprinzătoare de defecte și livrările întârziate după lansarea programului.
Viitorul turnării sub presiune a pieselor auto: tendințe EV și ușoare
Vehiculele electrice modifică cererea de turnare sub presiune în două direcții: structuri de caroserie integrate mai mari și carcase de tren motoare de înaltă inginerie. Mașinile mari de turnare sub presiune, care ating acum 6.000 de tone sau mai mult, permit producția întregii secțiuni din față sau din spate ale unei mașini într-o singură piesă. Aceste piese turnate integrate reduc numărul de îmbinări, reduc greutatea și scurtează procesul de caroserie.
Noile carcase de motor cu energie ilustrează a doua tendință. Modern carcase de motoare noi de energie combinați turnarea cu pereți subțiri cu canale de răcire integrate pentru a maximiza densitatea puterii. Acest lucru forțează un control mai strict asupra grosimii peretelui și a geometriei interne.
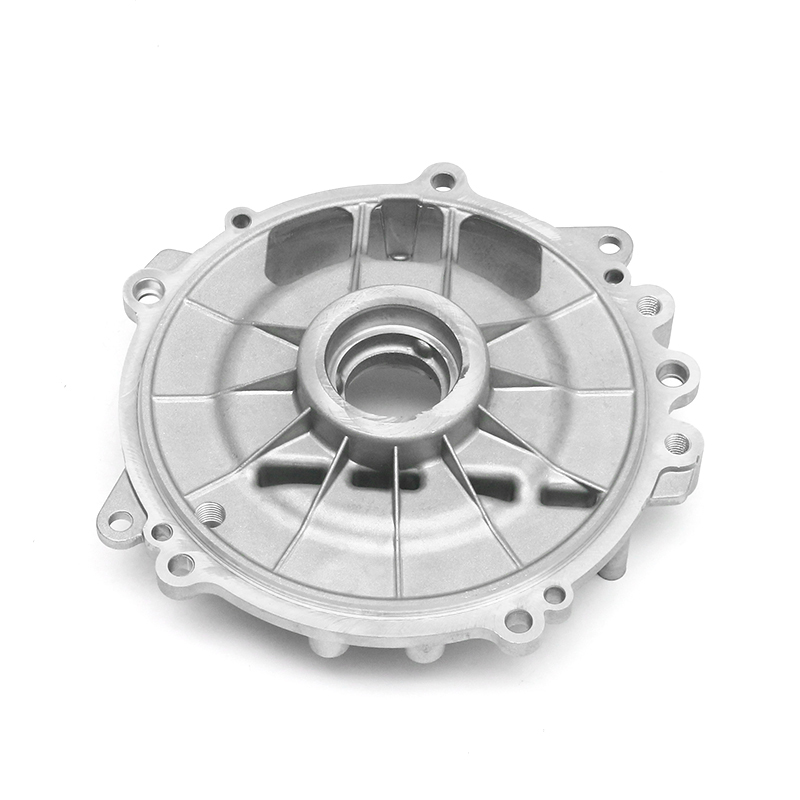 Producători, furnizori, fabrică de carcase pentru motor turnat sub presiune New Energy Ningbo Fenda New Energy Technology Co., Ltd., este producători și furnizori de carcase pentru motoare cu energie noi din China, oferta noastră din fabrică OEM/ODM ne... Vizualizare produs →
Sudarea prin frecare cu agitare devine, de asemenea, un partener relevant pentru turnarea sub presiune. Îmbină componentele turnate între ele sau la extruzii fără a topi materialul de bază, păstrând atât rezistența, cât și performanța de etanșare. Peste 30 de mașini de sudură prin frecare și alte mașini dedicate de la fddiecasting.com susțin acest tip de lucru hibrid de asamblare.
Sustenabilitatea este al treilea motor. Piesele turnate din aluminiu sunt foarte reciclabile, iar industria auto solicită din ce în ce mai mult un impact mai mic asupra carbonului. Turnarea sub presiune se potrivește în această direcție, deoarece producția eficientă și timpii scurti de prelucrare reduc consumul de energie pe piesă, iar aliajele reciclate pot fi topite din nou fără a pierde proprietățile mecanice tipice.
Concluzie
Turnarea sub presiune a pieselor auto rămâne cea mai practică modalitate de a produce componente structurale de mare volum, complexe și ușoare atât pentru vehicule cu ardere, cât și pentru vehicule electrice. Domină deoarece combină trei avantaje: libertate geometriei excelentă, eficiență puternică a ciclului și costuri reduse pe piesă la scară.
Când selectați un furnizor, alegeți cu adevărat un pachet de control al procesului, profunzime de inspecție și experiență în inginerie. Un partener precum fddiecasting.com aduce moștenirea producției de matrițe, șase mașini mari de turnare sub presiune, 80 de centre de prelucrare de precizie, certificare IATF 16949:2016 și un laborator complet de verificare, inclusiv CMM, CT, spectrometre și teste de scurgere. Aceste capabilități contează cel mai mult atunci când o piesă nouă intră în producție și fiecare piesă de producție trebuie să fie corectă.
Dacă evaluați partenerii de turnare sub presiune pentru un proiect curent sau un program viitor, trimiteți-vă desenele echipei de la fddiecasting.com pentru o evaluare a fezabilității. O discuție tehnică clară în avans va economisi costuri și riscuri mai târziu.